縫紉線包裝可能標 Tex 40、Ticket 75、Denier 150D 或英制支數。最適合跨廠牌比較的常見線密度單位是 Tex:數值越大,單位長度線重越高,通常代表線較粗;但線徑、強度和縫跡外觀仍會受纖維材料、股數、捻度、表面處理和結構影響。本文整理單位換算、常見材料和配針方法,不把不同廠牌的 Ticket 數字當成可直接互換的標準。
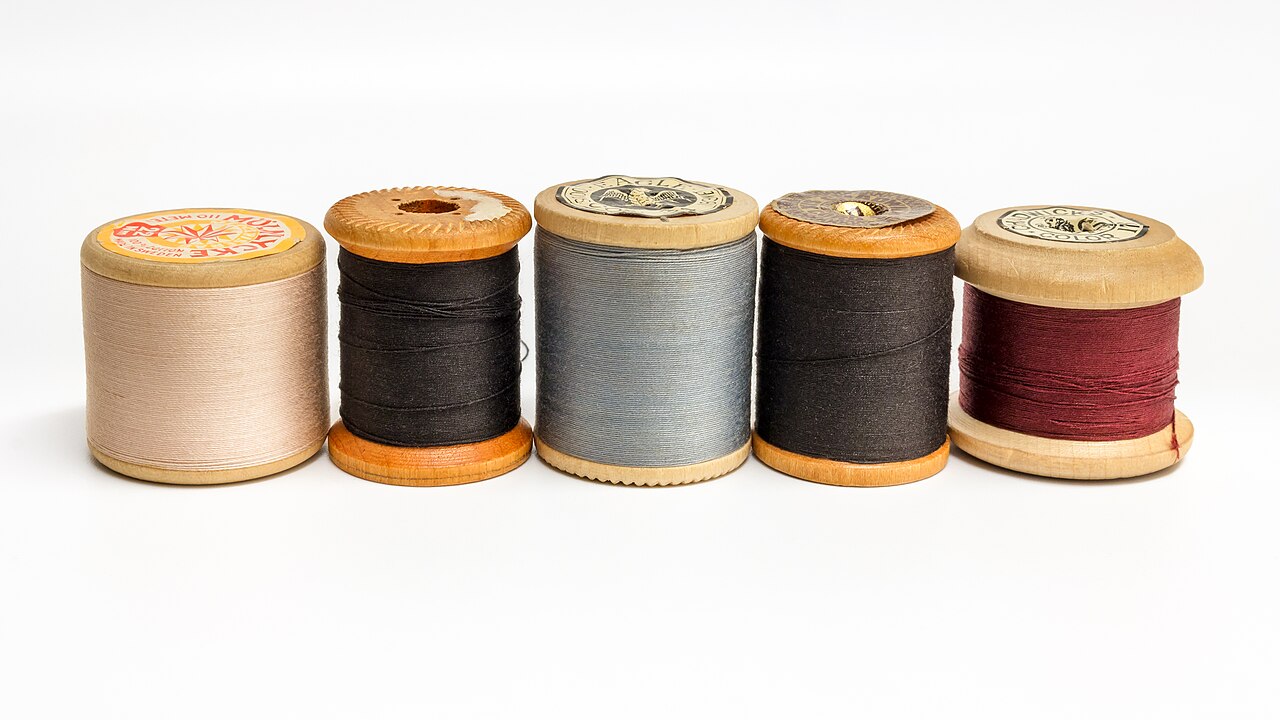
實拍為不同顏色的棉縫紉線線軸;顏色和線軸大小不能用來判定 Tex、Ticket 或線材粗細,請以線軸標籤及產品規格為準。W.carter 攝,原圖縮放為 1280 × 720,依 CC BY-SA 4.0 授權,來源:Wikimedia Commons 原圖。

線密度與長度重量快速換算表
| 單位 | 定義/換算 | 例子 | 越大代表 |
|---|---|---|---|
| Tex | 每 1,000 m 線的克數(g/1,000 m) | Tex 40 = 1,000 m 重 40 g | 線較重、通常較粗 |
| dtex | 每 10,000 m 線的克數(g/10,000 m) | 400 dtex ÷ 10 = Tex 40 | 線較重、通常較粗 |
| Denier(D) | 每 9,000 m 線的克數(g/9,000 m) | 360 D ÷ 9 = Tex 40 | 線較重、通常較粗 |
| 公制支數 Nm | 每克線可紡出的公尺數(m/g) | Nm 25 → 1,000 ÷ 25 = Tex 40 | 數值越大線越細;限於同一支數定義比較 |
| 英制棉紗支數 Ne | 每磅紗的 840 yd 絞數;單紗近似 Tex ≈ 590.5 ÷ Ne |
Ne 30 → 約 Tex 19.7 | 數值越大線越細;多股成線後要按股數和完成線規格確認 |
| 長度換質量 | 質量 g = Tex × 長度 m ÷ 1,000 |
Tex 40 × 500 m ÷ 1,000 = 20 g | 線軸淨線重,不含紙管/塑膠軸 |
| 淨線重估長度 | 長度 m ≈ 淨線重 g × 1,000 ÷ Tex |
20 g × 1,000 ÷ 40 ≈ 500 m | 忽略塗層、含水率和規格公差時的估值 |
| inch ↔ mm | inch × 25.4 = mm;mm ÷ 25.4 = inch | 1/16 in × 25.4 = 1.5875 mm | 常用來看線徑或針孔圖面,線材號數仍按指定單位比較 |
Tex、dtex 和 Denier 互換公式
Tex = dtex ÷ 10Tex = Denier ÷ 9Denier = Tex × 9dtex = Tex × 10
例如 Tex 60 等於 600 dtex,也等於 540 Denier。Tex、dtex 和 Denier 都是質量/長度單位;它們不是量出來的實際線徑,兩種材料即使都是 Tex 40,也可能有不同直徑和手感。
Ticket 號數怎麼讀
Ticket(也常寫 Tkt、Ticket No.)是縫紉線市場常用的名目號數,但有不同的國家、廠商和產品系列定義。某些系列號數越大表示線越細,另一些票號不能按相同規則換算;採購時應先找該產品的 Tex,或用原廠對照表核實。
以下是 AMANN UNIVERSAL 聚酯短纖線一個產品系列的完整公開對照例。此表可示範 Ticket、Tex 和建議最低機針尺寸如何同時標示,不代表其他廠牌都採同一組數值。
| AMANN UNIVERSAL Ticket | Tex | 原廠建議最低針號 NM | Singer 號數參考 | 原廠線軸規格例 |
|---|---|---|---|---|
| 10 | 270 | 160 | 23 | 1,000 m |
| 20 | 150 | 140 | 22 | 2,000 m |
| 24 | 120 | 130 | 21 | 2,000 m |
| 25 | 105 | 130 | 21 | 2,000 m |
| 30 | 80 | 110 | 18 | 2,500 m |
| 50 | 60 | 100 | 16 | 3,000 m |
| 60 | 60 | 100 | 16 | 3,000 m |
| 75 | 40 | 90 | 14 | 5,000 m |
| 110 | 27 | 80 | 12 | 5,000 m |
| 120 | 27 | 75 | 11 | 5,000 m |
| 150 | 21 | 65 | 9 | 5,000 m |
| 180 | 18 | 60 | 8 | 5,000 m |
#、No.、Ticket 有時被賣場混用。遇到只標「線號 40」或「Tkt 40」而沒有 Tex、品牌、線材系列時,不足以精確判斷實際粗細;先問清楚單位和產品型號。
縫紉線材料和結構完整比較
| 線材結構/材料 | 常見特性 | 常見用途 | 選用與保養提醒 |
|---|---|---|---|
| 聚酯短纖紗(spun polyester) | 表面有纖維感,外觀接近天然紗線;常見一般服裝線 | 梭織衣物、針織衣物、縫合線和明線 | 線材質感和毛羽依紡紗及捻度不同;選配線張力和針號後先試縫 |
| 聚酯長纖(continuous filament) | 由連續長纖組成,可做較平滑、有光澤或高強度的線 | 袋具、鞋履、箱包、裝飾縫和工業縫紉 | 核對是否加捻、加撚或上膠(bonded),一般長纖不等於黏結線 |
| 聚酯/棉芯紗(core spun) | 聚酯芯提供強度,棉纖維外包層帶來紡織外觀與縫製手感 | 牛仔、工作服、一般服裝和耐用縫線 | 棉外層可能影響高溫、染整或戶外耐候;依成品處理流程選 |
| 尼龍/聚醯胺長纖 | 可製作強韌、柔韌或黏結型線,具伸展性 | 鞋、皮件、包袋、家具和裝備 | 尼龍吸濕及受熱特性與聚酯不同;若靠近高溫或長期日曬,確認該系列的耐熱、耐候資料 |
| 黏結尼龍(bonded nylon) | 長纖表面以處理劑黏結,減少高速縫紉時散股並提高耐磨表現 | 皮革、鞋、包、行李箱和安全帶類產品(依等級) | 不是所有尼龍線都黏結;核對所需強度、線粗、縫機和表面處理相容 |
| 棉線(含絲光處理) | 天然纖維,吸濕性和表面手感具棉線特徵,可搭配棉布和染色工序 | 棉衣、傳統縫製、特定染整需求 | 棉線耐磨、縮率、染色和洗護表現依線款而異;不應由「天然」推定耐久或耐熱性能 |
| 絲線 | 細緻、平滑,常作手縫、精細修補和高級縫製 | 絲料、禮服、細緻手縫和扣眼等 | 價格與可取得性因地區和產品而異;依洗護標示及布料色牢度測試 |
| 玻璃纖維/芳香族聚醯胺等高性能線 | 針對高溫、阻燃、耐切割或工業條件設計;性能依纖維和後處理而不同 | 特殊防護衣、工業濾材、技術紡織品 | 不可用一般縫紉線的選擇方式替代;按認證、使用溫度和縫製設備規格採購 |
| 金屬纖維/導電混紡線 | 可能使用不鏽鋼、銀鍍層或其他導電構造 | 導電接縫、感測、接地或靜電控制專案 | 電阻值、耐洗、耐折和接頭方式是關鍵;商品稱「導電線」仍需看技術資料和量測條件 |
| 刺繡用人造絲/聚酯刺繡線 | 設計用光澤、色彩和刺繡機高速加工,通常另有刺繡票號系統 | 機繡、裝飾繡和標誌 | 刺繡線號不能直接當一般車縫 Ticket;確認梭芯線、機針和刺繡機張力 |
| 彈性/包縫專用線 | 可採高伸展結構或蓬鬆線體,利於包縫覆蓋與接縫延展 | 包縫、繃縫、運動服和貼身服裝 | 不要只看線捲外觀;分清針線、彎針線和包覆線,依機台路徑穿線 |
材料名稱不足以完整表示縫線性能。同一聚酯線可為短纖、長纖、芯紗或不同整理;比較時同時看 Tex、結構、斷裂強度、伸長、耐磨、色牢度、熱/紫外線條件和原廠建議用途。
Tex 粗細和機針搭配速查
下表採 Coats 發布的服裝縫線換算建議作為一組產品選配參考,列出 Tex 對照 Singer 與 NM 機針範圍。這不是跨廠牌強度等級,也不代表所有線跡和布料的唯一配針答案;實際仍需依線材系列、布料結構、縫份層數和機器手冊試縫。
| 線粗(Tex) | 相對粗細 | Coats Singer 機針參考 | Coats NM 機針參考 |
|---|---|---|---|
| 18 | 細 | 9–11 | 65–75 |
| 21、24 | 細 | 9–11(Tex 21);10–11(Tex 24) | 65–75(Tex 21);70–75(Tex 24) |
| 27、30 | 細至中細 | 12–16 | 80–100 |
| 35 | 中細 | 12–16 | 80–100 |
| 40 | 中等 | 14–16 | 90–100 |
| 45、50 | 中等 | 14–18 | 90–110 |
| 60 | 中等偏粗 | 18–21 | 110–130 |
| 80 | 中粗 | 19–22 | 120–140 |
| 105 | 粗 | 21–23 | 130–160 |
| 120 | 粗 | 22–24 | 140–180 |
| 150 | 粗 | 24–26 | 180–230 |
| Tex 200 以上 | 特粗/專用 | 原表範圍以外,依線廠與工業機規格選 | 依線材和設備手冊選;先做實物試縫 |
配針原則: 線要能自由穿過針眼和針槽,而針眼不可大到在布面留下不必要的孔洞。線太粗配太細的針會磨線、起毛或斷線;線太細配過粗的針會留下大針孔或使布料變形。不同針型和品牌的針眼尺寸可能不同,因此上表只作試縫起點。
按縫製用途選線材
| 用途 | 常見起點 | 對照重點 |
|---|---|---|
| 一般服裝縫合 | 聚酯短纖或聚酯/棉芯紗 | 線色、Tex、面料洗護條件、縫跡外觀和針號 |
| 牛仔布、工作服 | 聚酯芯紗或專用耐磨線 | 明線與底線是否同線、漂洗染整、粗線張力和縫針穿刺能力 |
| 運動服、彈性布 | 聚酯線或具伸展結構的包縫線 | 接縫伸長、斷線、覆蓋寬度和機器線路 |
| 皮革、鞋、行李和包袋 | 長纖聚酯、尼龍或黏結專用線 | 成品負載、針距、耐磨、日曬和縫紉設備;不要只以外觀選粗線 |
| 家飾和厚重布料 | 高強度聚酯芯紗或長纖線 | 摩擦、日曬、洗滌、線色和接縫負載 |
| 手縫和精細修補 | 絲線、棉線或細聚酯線 | 針眼大小、布料纖維、可見線跡及清潔方式 |
| 刺繡與裝飾線 | 原廠刺繡線、金屬效果線或指定長纖線 | 刺繡票號、光澤、底線、張力和相容機針 |
| 高溫、化學或防護用途 | 有明確技術資料的特種線 | 使用溫度、化學介質、縫製工法和法規/認證,不以普通服裝線代替 |
線、針和布料的相容檢查
| 試縫問題 | 可能原因 | 排查順序 |
|---|---|---|
| 面線或底線斷裂 | 線太粗配細針、針眼毛刺、錯誤穿線、張力過高或線材受損 | 換新針 → 核對針系統與針號 → 重新穿線 → 降低張力或改用合適 Tex |
| 線起毛或磨損 | 針眼/針槽太窄、針尖毛刺、線張力或縫速不合 | 減速並檢查穿線路徑;確認粗細和針型;不以提高張力補救 |
| 布面針孔太大 | 針刀身太粗、針尖不適合、線太粗或面料過薄 | 先換較細針或適合該材料的針尖,再於廢布測線跡 |
| 針織布跳針 | 針尖、針系統、機針磨耗或布料伸展特性不合 | 核對機器要求,改用 Jersey/Stretch 類機針,測試線跡和布料送料 |
| 接縫容易裂開 | 線強度、縫距、針跡密度、布料方向或接縫結構不足 | 依成品受力選線和縫法,調整縫距、補強方式並測試實際負載 |
| 接縫起皺 | 線張力過高、線與布的縮率差、差動送料或機器設定不合 | 先降速和調整上下線張力,再核對布料送料、縫線種類與縮率 |
| 換線後滑頭或縫製不穩 | 只改線材但未重新調張力、導線器或針孔穿線方式 | 重新穿線,依機器手冊逐項測試;記錄線材系列和張力設定 |
購買前核對清單
- 先讀線軸標籤:記錄材料、結構、Tex、Ticket 系統、長度/淨重和用途。
- 確認機器針系統:依縫紉機手冊選機針,不以縫線粗細推斷針柄相容性。
- 把材料、層數和縫法一起說明:例如「聚酯短纖 Tex 40,四層中厚牛仔布,鎖式線跡」,比只說「粗線」有用。
- 小樣試縫:使用同布、同針、同線跡和相同層數,檢查正反面平衡、線跡、針孔、斷線和接縫強度。
- 按成品洗護和使用環境核對:確認染整、洗滌、熱壓、汗液、日曬、磨擦或化學條件,不憑纖維名稱作性能保證。
來源
- AMANN UNIVERSAL:通用聚酯短纖縫紉線:產品原料、Ticket、Tex、原廠最低針號和線軸規格表。
- AMANN Rasant:聚酯/棉芯紗:芯紗結構、服裝用途及 Ticket/Tex/針號例。
- AMANN Synton:聚酯長纖線:箱包、鞋履、皮件用途與不同 Tex 的線材型錄。
- AMANN Mercifil:絲光棉線:棉纖維、絲光結構和商品尺寸資料。
- AMANN Strongcore:黏結尼龍 6.6 長纖線:材料、黏結結構、鞋包皮件用途及建議針號例。
- Coats:Apparel Thread Conversion Table(PDF):Tex、US Ticket、Metric Ticket、棉紗支數和建議機針的示例對照;文件亦提醒針號建議須依實際用途確認。
- SCHMETZ:機針結構與尺寸知識:機針尺寸標示與結構說明。
Tex 換算是質量與長度之比,不保證不同材料或不同廠牌的線徑、強度和縫製表現相同;Ticket 對照和針號建議皆可能依產品系列而異。採購及正式生產前,以實際線材型號、機器手冊和同批布料試縫結果為準。查核日期:2026-10-06。