選螺絲或螺栓時,先核對螺紋直徑與牙距、長度、頭型/起子槽、性能級別;若要配螺帽、墊圈或工具,還要比對尺寸、材料與產品標準。只看「M 幾」或外觀相似,不能保證零件可以互換或承受相同載荷。
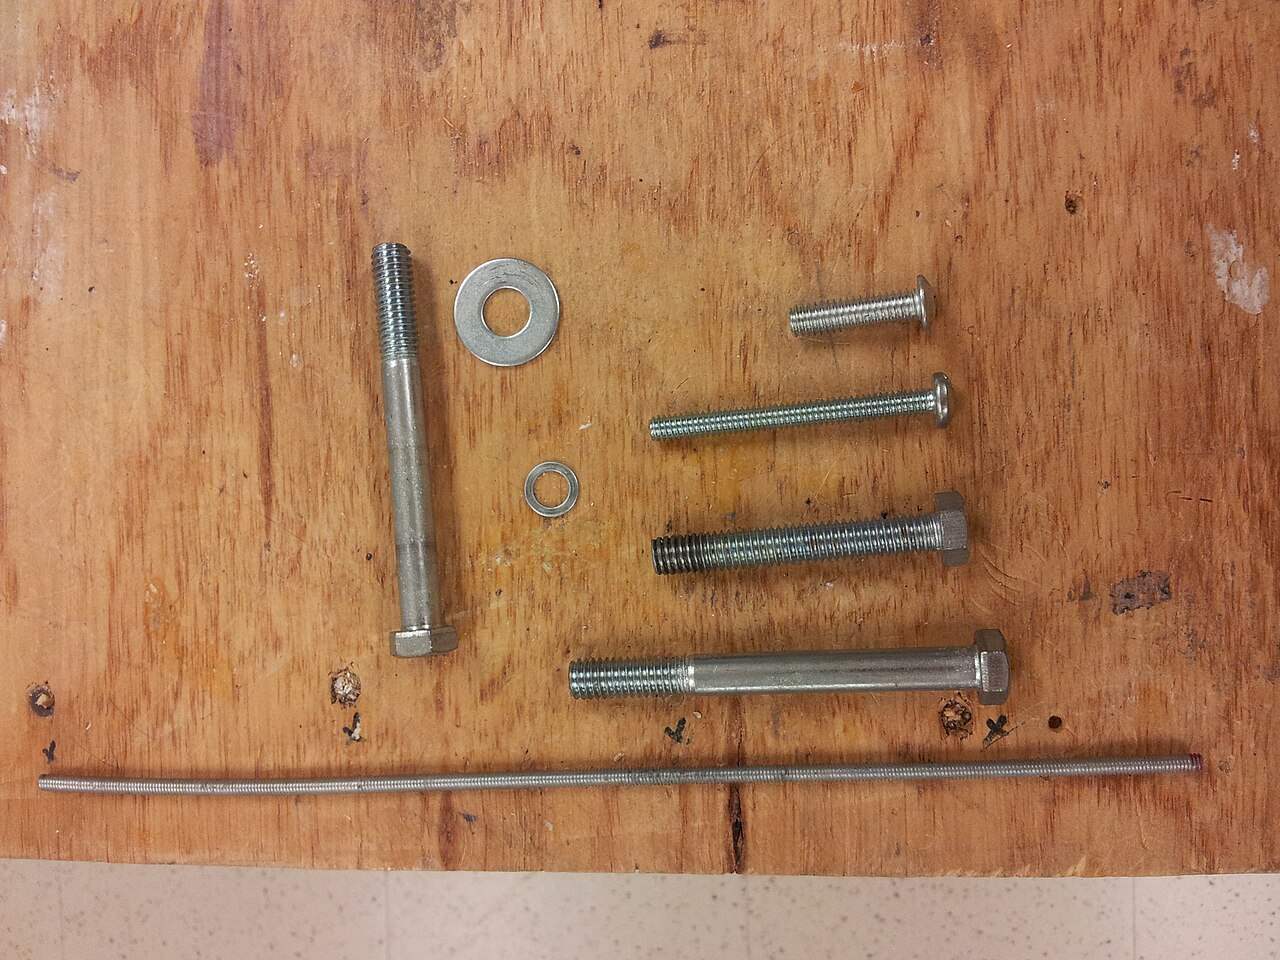
照片並列不同頭型、全牙與部分螺紋的螺栓、螺絲及墊圈,適合辨認零件外形;照片沒有比例尺,也無法判定材料、螺紋規格或強度等級,這些仍需查標記和產品資料。圖片:Aqazi1411,CC BY-SA 3.0。
本文把機械螺紋、螺絲頭與驅動槽、螺栓強度、螺帽、墊圈、扳手及攻牙資料放在同一篇。木螺絲有獨立的 Gauge 號數與導孔系統,也收在文末專節。各表適合一般辨識與初步選配;承重、車輪、吊掛、電氣或其他安全用途,仍需按確切產品標準、製造商文件和工程圖核對。
快速導覽
| 要找的資料 | 章節 |
|---|---|
| 公制 M、UNC/UNF 螺紋和牙距 | 螺紋規格 |
| 外六角、圓柱頭、盤頭、沉頭等外形,以及 PH、PZ、Torx、內六角等驅動槽 | 頭型與起子驅動槽 |
| 8.8、10.9、A2-70 等標記 | 螺栓強度級別 |
| 六角頭對邊、扳手和套筒 | 工具尺寸 |
| 螺帽尺寸、形式、性能級別 | 螺帽 |
| 平墊圈、防鬆墊圈與材質 | 墊圈 |
| 絲攻底孔和牙深 | 攻牙底孔 |
| 木螺絲 Gauge、長度和導孔 | 木螺絲 |
螺紋規格:公制 M、UNC 與 UNF
快速看懂螺絲標示
| 標示例 | 怎麼讀 | 單位/系列 |
|---|---|---|
M8 × 1.25 |
名義外徑 8 mm;牙距 1.25 mm | ISO 公制螺紋,M8 常用粗牙 |
M8 |
常用簡寫;若省略牙距,通常指該直徑的粗牙基本系列 | 公制;特殊用途仍要核對圖面 |
1/4-20 UNC |
名義直徑 1/4 in;每英吋 20 牙;UNC 粗牙系列 | Unified 英制螺紋 |
1/4-28 UNF |
名義直徑 1/4 in;每英吋 28 牙;UNF 細牙系列 | Unified 英制螺紋 |
1/4-20 UNC-2A |
外螺紋(A),配合等級 2;等級影響配合公差 | 公差等級需和螺帽、圖面一致 |
公制牙距是相鄰牙峰的軸向距離;英制的 TPI 是一英吋長度內的牙數,所以 TPI 越大,牙距越小、牙越密。螺絲規格中的分數英吋是名義直徑,並非量到的每一支螺絲都剛好等於該數值;外徑會受公差和量測位置影響。
公制 M 粗牙尺寸表
下表列常見 ISO 公制粗牙名義尺寸。牙距以毫米表示;「換算 TPI」只是用 25.4 ÷ 牙距換出的比較值,不是另一個公制規格,也不能用來替代完整標示。
| 公制標示 | 名義直徑(mm) | 粗牙牙距(mm) | 約當牙數(TPI) | 一英吋長度約有幾牙 |
|---|---|---|---|---|
| M2 × 0.4 | 2.0 | 0.40 | 63.5 | 約 64 |
| M2.5 × 0.45 | 2.5 | 0.45 | 56.4 | 約 56 |
| M3 × 0.5 | 3.0 | 0.50 | 50.8 | 約 51 |
| M4 × 0.7 | 4.0 | 0.70 | 36.3 | 約 36 |
| M5 × 0.8 | 5.0 | 0.80 | 31.8 | 約 32 |
| M6 × 1.0 | 6.0 | 1.00 | 25.4 | 約 25 |
| M8 × 1.25 | 8.0 | 1.25 | 20.3 | 約 20 |
| M10 × 1.5 | 10.0 | 1.50 | 16.9 | 約 17 |
| M12 × 1.75 | 12.0 | 1.75 | 14.5 | 約 15 |
| M14 × 2.0 | 14.0 | 2.00 | 12.7 | 約 13 |
| M16 × 2.0 | 16.0 | 2.00 | 12.7 | 約 13 |
| M20 × 2.5 | 20.0 | 2.50 | 10.2 | 約 10 |
| M24 × 3.0 | 24.0 | 3.00 | 8.5 | 約 9 |
公制也有細牙,例如 M10 × 1.25、M12 × 1.5;因此不能把同一直徑的所有 M 螺絲都視為相同牙距。設計圖、商品頁或包裝若列出牙距,應以完整標示為準。
UNC 與 UNF 常見尺寸表
| 名義英制直徑 | 換算直徑(mm) | UNC 粗牙 | UNC 牙距(約 mm) | UNF 細牙 | UNF 牙距(約 mm) |
|---|---|---|---|---|---|
| 1/4 in | 6.350 | 20 TPI | 1.270 | 28 TPI | 0.907 |
| 5/16 in | 7.938 | 18 TPI | 1.411 | 24 TPI | 1.058 |
| 3/8 in | 9.525 | 16 TPI | 1.588 | 24 TPI | 1.058 |
| 7/16 in | 11.113 | 14 TPI | 1.814 | 20 TPI | 1.270 |
| 1/2 in | 12.700 | 13 TPI | 1.954 | 20 TPI | 1.270 |
| 9/16 in | 14.288 | 12 TPI | 2.117 | 18 TPI | 1.411 |
| 5/8 in | 15.875 | 11 TPI | 2.309 | 18 TPI | 1.411 |
| 3/4 in | 19.050 | 10 TPI | 2.540 | 16 TPI | 1.588 |
| 7/8 in | 22.225 | 9 TPI | 2.822 | 14 TPI | 1.814 |
| 1 in | 25.400 | 8 TPI | 3.175 | 12 TPI | 2.117 |
UNF 欄列出常見名義尺寸,不代表所有直徑都只有這兩種系列;Unified 標準還包括 UNEF 等細牙系列及其他指定螺距。若標示含 UNS、UNEF、UNR、UNJ 或公差等級,不應直接按本表推定相容。
快速換算方法表
| 要換算 | 公式 | 範例 |
|---|---|---|
| 英吋直徑 → 毫米 | 英吋 × 25.4 | 1/4 in × 25.4 = 6.35 mm |
| 毫米直徑 → 英吋 | 毫米 ÷ 25.4 | 8 mm ÷ 25.4 ≈ 0.315 in |
| TPI → 牙距(mm) | 25.4 ÷ TPI | 20 TPI:25.4 ÷ 20 = 1.27 mm |
| 牙距(mm) → 約當 TPI | 25.4 ÷ 牙距 | 1.25 mm:25.4 ÷ 1.25 ≈ 20.32 TPI |
| 每 10 mm 牙數 → 牙距 | 10 ÷ 10 mm 內牙數 | 10 mm 內有 8 牙:10 ÷ 8 = 1.25 mm |
英吋與毫米換算採 1 in = 25.4 mm(精確值)。牙距和 TPI 換算只比較線距;轉成相同單位並不代表兩種牙型可以互鎖。
外徑相近,仍不代表可以互換
| 比較對象 | 名義外徑 | 牙距 | 判斷 |
|---|---|---|---|
| M6 × 1.0 | 6.00 mm | 1.00 mm | 公制粗牙 |
| 1/4-20 UNC | 6.35 mm | 1.27 mm | 英制 UNC;直徑略大、牙距較疏,不能當成 M6 替代品 |
| 1/4-28 UNF | 6.35 mm | 0.907 mm | 英制 UNF;外徑近似 1/4-20,但牙距不同,UNC 與 UNF 彼此也不可混鎖 |
| M8 × 1.25 | 8.00 mm | 1.25 mm | 公制粗牙;不可因牙距接近就改用英制零件 |
| 5/16-18 UNC | 7.938 mm | 1.411 mm | 名義直徑接近 M8,但直徑、公差和牙距系列不同 |
尺寸接近時硬鎖,常會先咬住幾圈,接著磨傷螺紋;強行鎖緊會損壞螺絲或螺帽。若無法讀清規格,可先用螺紋規量牙距,再用卡尺量外徑;重要零件應以已知標準的螺紋量規、原廠零件號或工程圖確認。
UNC 粗牙和 UNF 細牙怎麼選
| 情況 | 通常先評估 | 原因與限制 |
|---|---|---|
| 一般通用緊固、現場拆裝 | UNC 或公制粗牙系列 | 常見、裝配速度較快,通常較不易交叉鎖牙;實際抗鬆和承載仍由接合設計決定。 |
| 薄壁件、有限螺合長度或細微調整 | UNF 或相應公制細牙 | 細牙在同一直徑下牙距較小;是否適用還要看材料、有效牙深、振動和載荷。 |
| 維修既有設備 | 原設備指定系列、直徑、牙距及公差等級 | 新螺絲必須與原螺孔配合;不要只按外觀或扳手尺寸購買。 |
| 壓力接頭、管件、車輪、吊掛或結構連接 | 工程圖或原廠規格 | 可能涉及錐管牙、密封方式、強度等級和法規,這份速查表不取代工程規範。 |
粗牙/細牙只是系列和牙距差異,不能單獨決定螺絲強度、容許扭矩或是否防鬆。鎖緊扭矩還受材料、強度等級、潤滑、表面處理、墊片及接合長度影響,不可從牙距表直接推算。
公制螺栓頭上 8.8、10.9 等性能級別的讀法及與螺帽配對方式,另見螺栓強度等級怎麼看:ISO 898-1 性能級別與頭部標記。
來源與查核範圍
- ISO 261:1998:ISO 一般用途公制螺紋總表(列出公制螺紋直徑與牙距系列;ISO 頁面標示此版於 2024 年確認仍現行)
- Wikimedia Commons:Assortment of bolts and screws and other parts:螺栓、螺絲及墊圈實物示例;Aqazi1411,CC BY-SA 3.0。
- ISO 724:2023:ISO 一般用途公制螺紋基本尺寸(公制螺紋的基本尺寸標準)
- ASME B1.1-2024:Unified Inch Screw Threads(Unified 英制螺紋的牙型、系列、等級、公差與標示標準)
- Fastenal:Screw Threads(緊固件製造商技術說明;比較 UNC、UNF 與粗牙、細牙的應用特性)
- NIST:SI Units – Length(英吋與毫米的精確換算)

表列數值為常見基本名義尺寸或由 TPI 換算的四捨五入值,不含螺紋外徑、節徑、底徑的製造公差。公制、Unified、管用螺紋和特殊牙型不可只憑直徑相近互換;精密加工、受力或安全關鍵用途應查閱適用標準全文並使用合適量規。查核日期:2026-10-04。
頭型與起子驅動槽:PH、PZ、Torx 與特殊型
「頭型」通常指螺絲頭的外形;PH、PZ、Torx 則是頭部上的起子槽。兩者是不同規格,例如盤頭螺絲可以配 PH 槽或 Torx 槽;購買時要分別核對外形、驅動槽和尺寸。
常見螺絲外形速查表
| 外形 | 外觀與常見用途 | 安裝/選用要點 | 常見標準例 |
|---|---|---|---|
| 外六角頭 | 頭部外側為六角形,常見於機械、家具與結構固定 | 以頭部對邊尺寸選扳手或套筒;外六角是頭部外形,不代表特定強度級別 | ISO 4014、ISO 4017 |
| 圓柱頭內六角 | 圓柱形高頭,中央有內六角孔;常用於機械裝配或工具不易從側面接近處 | 以內六角孔對邊尺寸選工具;同一螺紋尺寸的外六角扳手尺寸不同 | ISO 4762 |
| 盤頭 | 頭頂略圓、頭底平,安裝後頭部留在表面上方 | 核對頭徑、頭高及驅動槽;有盤頭外形不代表一定是十字槽 | ISO 7045(H/Z 十字槽) |
| 沉頭/平頭 | 頭部下方呈錐面,配合工件上的沉孔後可接近平齊 | 工件需有相配的沉孔;一般螺絲長度包含頭部,測量方式和突出頭型不同 | ISO 7046-1(H/Z 十字槽) |
| 按鈕頭 | 低圓弧頭,常見中央內六角,外觀較低矮 | 頭型設計可能降低可承載能力;不可只因螺紋尺寸或標示級別相同,就推定等同圓柱頭承載 | ISO 7380-1 |
| 法蘭頭 | 頭下帶一體式寬法蘭,形成較大的承壓面 | 法蘭能分散接觸壓力,但不自動等於防鬆;仍須按產品規格確認是否另有齒紋或鎖固設計 | 依產品標準與圖面確認 |
| 木螺絲圓頭、橢圓頭、沉頭 | 常見於木材、板材與乾牆固定,外觀和頭下形狀依用途而異 | 木螺絲長度、沉入方式與預鑽孔依頭型和材料而異,見本文木螺絲章節 | 依木螺絲產品系列確認 |
表中的 ISO 編號是常見外形/產品標準例,不是所有同外觀螺絲都符合該標準。ISO 7380-1 的按鈕頭設計有降低承載能力的限制;用於受力或安全關鍵位置時,應查產品標準與製造商資料,不要以外觀替代性能核對。參考:ISO 4762 圓柱頭內六角、ISO 7045 盤頭、ISO 7046-1 沉頭、ISO 7380-1 按鈕頭。
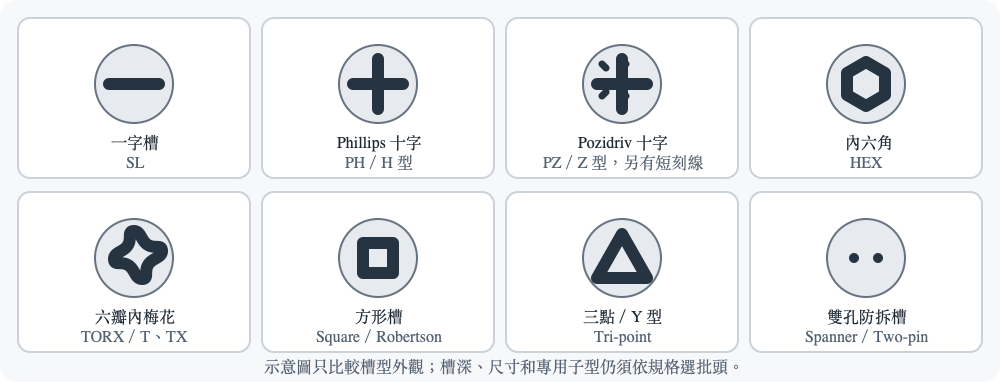
快速辨認與選頭表
| 螺絲槽型 | 常見標記 | 從正面看 | 常見用途/特徵 | 選擇起子時注意 |
|---|---|---|---|---|
| 一字槽(Slotted) | SL、- | 一條直線 | 傳統螺絲、端子和部分裝飾五金 | 起子刃寬要配合槽長,厚度要貼合槽寬;太窄會傷槽,太厚會插不入。 |
| 十字槽 H 型/Phillips | PH、數字(PH0、PH1…) | 單純十字 | 家具、家電、通用機械及電子品 | 中央沒有 Pozidriv 的四條次級刻線;選剛好填滿槽的 PH 尺寸。 |
| 十字槽 Z 型/Pozidriv | PZ、數字(PZ0、PZ1…) | 十字主槽間有較淺的次級刻線 | 歐洲家具、木工及一般裝配 | 用 PZ 起子,不要用 PH 硬轉;尺寸相同的 PH 和 PZ 也不是同一頭。 |
| JCIS/日本相機工業十字槽 | JCIS、JIS(市場俗稱) | 外觀似十字,細槽幾何依規格 | 相機、光學設備、部分日本電子和機車零件 | 先找 JCIS 規格起子;舊稱 JIS 常被沿用,但看商品指定規範和實際吻合度。 |
| 內六角(Hex/Allen) | H、Hex;以 mm 或英吋標尺寸 | 六邊形 | 機械、家具、單車和精密裝配 | 公制與英制尺寸不可混用;圓頭球端適合斜角接近,不宜拿來大扭力鎖緊。 |
| 內梅花(Hexalobular/TORX) | T、TX;防拆型常有 BO、TR | 六瓣圓弧星形 | 汽車、電子、設備維修和量產裝配 | T 尺寸是系列代碼,不是毫米;防拆中心柱版本須用中空孔批頭。 |
| TORX PLUS | IP、IPR 等系列標記 | 梅花瓣較寬、葉瓣輪廓不同 | 高扭力裝配、特定量產系統 | 與一般 T/TX 型號不是通用頭;按螺絲標記與工具型錄選配。 |
| 方形槽(Square/Robertson) | R、SQ、#0–#3 | 正方形;部分系統有錐度 | 木工、建築、家具及北美常見裝配 | 常見 #2,但號數不是毫米;不要和內六角混淆。 |
| 三翼(Tri-wing) | Tri-wing、Y 型某些俗稱 | 三個放射狀翼片 | 特定電子、航空或專用設備 | 先核對是三翼還是 Y 型三點;相似稱呼在零售市場可能混用。 |
| 三點/Y 型(Tri-point) | Y、Tri-point | 三個臂呈 Y 形 | 手持裝置、遊戲設備及小型電子品 | 不等同 Tri-wing;辨認中心角度及翼片輪廓,選正確 Y 尺寸。 |
| 三角槽(Triangle) | TA、Triangle | 正三角形 | 部分家電、玩具或公共設備 | 使用專用三角頭;常見外觀相似的三角內孔還需量槽口尺寸。 |
| 雙孔/扳手型(Spanner/Snake-eye) | SP、U、Two-pin | 兩個分開的圓孔 | 防拆面板、公共設施、設備外殼 | 要匹配兩孔中心距和針徑;不要用尖嘴鉗替代以免滑脫。 |
| 五瓣防拆槽(Pentalobe) | P、五瓣標記 | 五瓣花形 | 部分消費電子設備 | 不同產品有不同 P 尺寸;外觀近似五角星或梅花但不可互換。 |
| XZN/多齒槽 | XZN、Spline | 多個細長齒瓣,常見 12 齒 | 汽車傳動、底盤和專用機械 | 不等於六瓣 Torx;確認齒數與 M 系列尺寸。 |
| 裂槽/Clutch | A、G 或產品規格代碼 | 蝴蝶形或特殊凹槽 | 部分家電、舊式車輛和專用機械 | 代碼依系統而異;以實物槽形及製造商資料選頭。 |
| 方十字組合槽 | PH/S、PZ/S、Plus-Minus | 十字中央另有一字槽 | 配電盤和端子螺絲 | 使用相同組合規格的起子頭;純 PH 或 PZ 可能無法穩定咬合。 |
| 外六角頭 | 六角套筒/扳手尺寸 | 螺絲頭外部是六角形 | 結構固定、機械裝配、木螺絲 | 這是外部扳手驅動尺寸,不是內六角起子頭;按對邊尺寸選套筒。 |
這張表涵蓋常見家用、工業、電子與維修槽型,不是所有歷史專利或廠商專用驅動系統的逐一清冊。非通用槽型若是特定設備維修,應以原廠手冊、螺絲標記或實物尺寸為準。
十字槽最容易混淆:PH、PZ、JCIS 怎麼分
| 判斷 | Phillips(PH/ISO H) | Pozidriv(PZ/ISO Z) | JCIS/俗稱 JIS |
|---|---|---|---|
| 外觀線索 | 只有主要十字凹槽 | 主十字之間可見較淺的次級刻線 | 也是十字槽;小型螺絲常較深窄,外觀未必有明顯點標記。 |
| 常見標示 | PH0、PH1、PH2、PH3 | PZ0、PZ1、PZ2、PZ3 | JCIS、JIS,或原廠維修手冊指定型號。 |
| 正確配對 | PH 起子配 PH 槽 | PZ 起子配 PZ 槽 | 使用對應 JCIS 起子並實際確認咬合。 |
| 誤配可能結果 | PZ 頭可能碰到 PH 十字槽邊緣而不完全貼合 | PH 頭通常無法填入四條次級刻線 | 一般 PH 頭可能看似能轉,但在鎖緊或拆卸時打滑、磨損。 |
| 實用檢查 | 起子頭垂直插入,手壓後不應晃動或只接觸尖端 | 除了主十字,也要讓四條次級齒痕對準 | 若 PH 起子不能穩定咬合,停手改用維修資料指定頭型。 |
ISO 4757 將十字槽規格分為 H 和 Z 型,ISO 8764-1 規定起子端形狀和尺寸。JCIS 是日本相機工業採用的獨立工具規格之一;一般「看起來像十字」不足以確認起子相容。若起子在手壓下明顯晃動,或只能靠大力下壓防止跳脫,應先停止施力、清除槽內污物並換正確尺寸。
常見起子頭尺寸代碼表
下表列出常見零售和維修工具的尺寸代碼範圍,方便對照工具盒標示。它是常用選碼表,不是每種槽型的標準全尺寸表:微型批頭、工業規格、設備專用槽和品牌型錄可能另外列出尺寸。所有號碼都只在各自系列內有效,PH2 不等於 PZ2、T20 也不是 20 mm。
| 系列 | 常見尺寸代碼 | 挑選時量/看的尺寸 | 易混點 |
|---|---|---|---|
| 一字 SL | 刃寬與刃厚以 mm 標示,如 3.0 × 0.5、5.5 × 1.0、6.5 × 1.2 |
槽長、槽寬、槽深 | 一字批頭不是單一號碼,寬度與厚度都要合。 |
| Phillips PH | 微型可見 PH000、PH00;常用 PH0、PH1、PH2、PH3、PH4 |
十字槽大小及深度 | 不同廠牌對微型、相機用 JCIS 變體的列法可能不同。 |
| Pozidriv PZ | PZ0、PZ1、PZ2、PZ3、PZ4 |
主十字及四條次級刻線 | 不能按 PH 同號推定通用;常用工具中 PZ1、PZ2、PZ3 很常見。 |
| 內六角公制 | 常用 1.5、2、2.5、3、4、5、6、8、10 mm |
六角孔對邊距 | 這是孔的對邊尺寸,非螺絲直徑。 |
| 內六角英制 | 常用 1/16、5/64、3/32、7/64、1/8、9/64、5/32、3/16、7/32、1/4、5/16、3/8 in |
六角孔對邊距 | 英制相近尺寸插入公制孔仍可能鬆動;不要強行混用。 |
| TORX/T、TX | 常見 T5、T6、T8、T10、T15、T20、T25、T27、T30、T40、T45、T50 |
梅花槽輪廓和深度 | T 尺寸不是直徑毫米;超小與超大尺寸因型錄而異。 |
| Square/Robertson | 常見 #0、#1、#2、#3 |
方孔尺寸 | #2 常見,但方形尺寸與 PH/PZ 數字不可互換。 |
| XZN/Spline | 常見標示如 M4、M5、M6、M8、M10、M12 |
齒數、孔徑及廠商尺寸表 | 其中 M 代碼不是公制螺紋的 M4、M5;確認標記上下文。 |
| 防拆 Torx | 常見 T/TX 尺寸加中心孔,如 T10H 或 T10 Security |
梅花尺寸和中心柱孔 | 普通實心 Torx 頭無法套過螺絲中心柱。 |
公制與英制尺寸快速換算表
| 換算 | 方法 | 例子 | 用途限制 |
|---|---|---|---|
| 英吋 → mm | 英吋 × 25.4 | 1/8 in × 25.4 = 3.175 mm |
轉換六角孔對邊、槽寬或工具長度等線性尺寸。 |
| mm → 英吋 | mm ÷ 25.4 | 4 mm ÷ 25.4 ≈ 0.1575 in |
數值接近不代表公制和英制批頭可互換。 |
| 分數英吋 → 小數英吋 | 分子 ÷ 分母 | 5/32 in = 0.3125 in |
再乘 25.4 可得毫米。 |
| 槽型代碼 → 實際尺寸 | 依該槽型型錄/標準查對應尺寸圖 | T20 查 Torx 型錄,不將 20 當 mm |
PH、PZ、T、R、XZN 各有自己的尺寸系列。 |
如何選對批頭:四步檢查
- 看槽型,不只看螺絲頭外形。 盤頭可以是 PH,沉頭也可以是 PZ 或 Torx;頭部外輪廓不代表起子槽規格。
- 清潔槽內再比對。 油漆、金屬屑或鏽蝕會讓槽形看起來不同,先清掉異物,不要用尖物把槽壁刮大。
- 選最大且完全貼合的尺寸。 起子端要插到底、左右不晃,受力面盡量完整接觸;尺寸過小會損壞槽口。
- 先低扭力試轉。 若起子抬起、跳齒或只靠尖端接觸,停止轉動並重新辨認槽型;電動起子加力只會更快磨壞螺絲。
若槽型已磨圓,可依螺絲位置和材質評估專用取出工具、反牙鑽頭或交由維修人員處理;不要持續用不合尺寸的批頭硬轉。
批頭和螺絲的標記怎麼讀
| 標記例 | 讀法 | 不要誤解成 |
|---|---|---|
PH2 × 50 mm |
Phillips 2 號批頭,工作端長 50 mm(包裝定義為準) | 螺絲直徑 2 mm、總長 50 mm。 |
PZ2 |
Pozidriv 2 號 | Phillips 2 號或十字槽通用頭。 |
T25 |
Torx 第 25 號尺寸 | 直徑 25 mm 或 25 Nm 扭力。 |
HEX 4 mm |
內六角起子端對邊約 4 mm | 適配 M4 螺絲;螺紋直徑與起子槽尺寸是兩件事。 |
SL 5.5 × 1.0 |
一字起子刃寬約 5.5 mm、刃厚約 1.0 mm | 5.5 mm 螺絲直徑。 |
1/4 in hex shank |
批頭柄部規格為 1/4 英吋六角柄 | 起子尖端是 1/4 英吋;柄部和工作端規格不同。 |
螺絲的螺紋直徑、牙距和長度另見螺絲螺紋規格對照:公制 M、UNC 與 UNF 牙距換算;螺栓性能級別則見螺栓強度等級怎麼看:ISO 898-1 性能級別與頭部標記。
來源與查核範圍
- ISO 4757:1983:Cross recesses for screws:定義 H 型與 Z 型十字槽及其量規尺寸;ISO 頁面標示此版本於 2023 年確認仍有效。
- ISO 8764-1:2004:Screwdrivers for cross-recessed head screws — Driver tips:規範十字槽手動起子與機動批頭的端形、尺寸和扭力測試要求。
- ISO 10664:2014:Hexalobular internal driving feature:內梅花槽形狀、基本尺寸和量規方法;頁面顯示 2024 年確認仍為現行版本。
- Wera:Drive Profiles:多種市售批頭槽型索引,包括 PH、PZ、一字、方形、Torx、Torx Plus、防拆型和其他特殊頭型。
- Wiha:Phillips 常見尺寸:列出 PH0 至 PH4 等商品尺寸例子。
- Wiha:Pozidriv 常見尺寸:列出 PZ0 至 PZ3 等商品尺寸例子。
尺寸列舉是常見工具規格示例,並非每個系列所有標準公差、槽形工程圖和廠商專用尺寸的替代品。精密裝配、電氣端子、航空、汽車或維修安全用途,請依零件圖、工具標準與原廠程序選用;批頭柄部尺寸也要和工具夾頭分開確認。查核日期:2026-10-05。
螺栓強度級別與頭部標記
ISO 898-1 性能級別完整對照
ISO 898-1:2013 的螺栓、螺絲及螺柱性能級別包括 4.6 至 12.9 常用級別,以及標準表中另列的 12.9/12.9 欄位。第一個數字表示名義抗拉強度的百分之一,第二個數字表示名義屈服/保證應力和名義抗拉強度的比例(以十分之一表示)。下表將級別標記展開成名義數值,方便快速辨識;12.9/12.9 同樣屬高強度欄位,不能把斜線寫法當成一般 12.9 標記或可互換的商品等級。
| 頭部級別標記 | 名義抗拉強度(MPa) | 第二碼比例 | 由代碼相乘得到的名義屈服/保證應力(MPa) | 常見理解 |
|---|---|---|---|---|
| 4.6 | 400 | 0.6 | 240 | 一般低強度級別 |
| 4.8 | 400 | 0.8 | 320 | 一般低強度級別 |
| 5.6 | 500 | 0.6 | 300 | 中低強度級別 |
| 5.8 | 500 | 0.8 | 400 | 中低強度級別 |
| 6.8 | 600 | 0.8 | 480 | 中等級別 |
| 8.8 | 800 | 0.8 | 640 | 常見高強度鋼螺栓級別 |
| 9.8 | 900 | 0.8 | 720 | 高強度級別,供應情況依產品型式而異 |
| 10.9 | 1,000 | 0.9 | 900 | 高強度合金鋼緊固件常見級別 |
| 12.9 | 1,200 | 0.9 | 1,080 | 高強度級別;須按應用、製程及環境選用 |
| 12.9/12.9 | 1,200 | 0.9 | 1,080 | ISO 898-1 表列特殊級別欄位;標準特別提醒評估製造能力、服役環境及工具施力方式,選用前核對產品文件 |
以上最後一欄的 MPa 是依標記公式得到的名義值,不等於所有直徑、所有產品型式的標準最低抗拉/屈服值。ISO 898-1 的實際性能表依直徑和試驗方式另列最低值,例如部分級別會分 M16 以下和以上;正式核算須查產品適用的最新版標準完整表。
強度標記的快速換算方法表
把 x.y 視為兩個數字,按下表可算出名義值:
| 要換算 | 公式 | 例子(級別 8.8) |
|---|---|---|
| 級別 → 名義抗拉強度 | 第一碼 × 100 MPa | 8 × 100 = 800 MPa |
| 級別 → 比例 | 第二碼 ÷ 10 | 8 ÷ 10 = 0.8 |
| 名義抗拉 → 名義屈服/保證應力 | 名義抗拉強度 × 第二碼比例 | 800 × 0.8 = 640 MPa |
| MPa → N/mm² | 數值相同 | 800 MPa = 800 N/mm² |
| 應力 → 理論力值 | 應力(N/mm²)× 有效截面積(mm²) | 此結果尚未乘安全係數,也未考慮接合面、彎曲、疲勞或剪切。 |
例如 10.9 表示名義抗拉強度 1,000 MPa,名義屈服/保證應力比為 0.9;兩者相乘得到 900 MPa。這是性能級別的標記算法,不是「每一支 10.9 螺栓都恰好在 900 MPa 斷裂」。零件的實測值、標準最低值和設計許用值是三種不同概念。
螺栓頭標記和識別方式
| 頭部或包裝上的標記 | 通常表示 | 需再確認 |
|---|---|---|
8.8、10.9 等數字 |
碳鋼/合金鋼緊固件性能級別;適用範圍依 ISO 898-1 和產品標準 | 產品標準是否要求該尺寸、頭型或批次標記;只有數字不能識別品牌與批次。 |
| 廠商識別記號 | 製造商或供應商標記 | 標記形狀不是強度級別;應和型錄或檢驗文件對照。 |
A2-70、A4-80 等 |
不鏽鋼緊固件的材料組別與性能級別,屬 ISO 3506 系列用語 | 不是 8.8/10.9 同一套代碼;材料組別和冷作強化狀態不同。 |
SAE Grade 5、Grade 8 等 |
SAE J429 或相應北美產品規範的等級標示 | 不可僅按表面數字一對一換成 ISO 8.8、10.9;直徑、材質和標準試驗要求各有規定。 |
| 無級別標記的螺絲 | 可能是低強度、特定產品規格、標記空間不足或來源不明 | 不可由顏色、六角頭形狀或磁性反推級別;向供應商索取規格和材質文件。 |
ISO 898-1 對產品標記有適用條件;小尺寸、特殊頭型、頭部空間不足或另有產品標準的緊固件,標示方式可能不同。不要把「看不到數字」直接當作某一強度級別,也不要把螺帽上的單一數字當成螺栓的性能級別。
螺帽不是看同一個小數級別
螺帽依 ISO 898-2 使用不同的性能級別標記,例如 5、6、8、10、12,薄型螺帽還有 04、05 等級別。ISO 898-2:2022 規範相應螺帽的保證載荷與可配對螺栓;不能只挑外觀相同、螺紋能旋入的螺帽。
| 螺栓/螺絲級別例 | 配套檢查方式 | 避免的誤用 |
|---|---|---|
| 4.6、4.8、5.6、5.8、6.8 | 依 ISO 898-2、螺帽型式、直徑及產品資料確認配套等級 | 不要只用同數字的螺帽當成配對依據。 |
| 8.8、9.8、10.9、12.9 | 查該螺栓級別對應螺帽等級及保證載荷;確認螺帽高度和型式 | 不要把低型或薄螺帽當成高強度標準螺帽。 |
| 不鏽鋼 A2/A4 緊固件 | 使用相容的 ISO 3506 不鏽鋼螺帽和螺栓組合,並評估咬合、腐蝕環境和溫度 | 不要用 A2-70 或 A4-80 直接換算成 8.8 或 10.9。 |
ISO、SAE 與不鏽鋼級別的差別
| 規格系統 | 主要標示例 | 規範重點 | 能否直接換算成 ISO 898-1 級別 |
|---|---|---|---|
| ISO 898-1 碳鋼/合金鋼外螺紋緊固件 | 8.8、10.9、12.9 | 公制螺栓、螺絲、螺柱的性能級別和物理/機械要求 | 本文的對照體系 |
| ISO 898-2 螺帽 | 8、10、12;薄螺帽可見 04、05 | 螺帽性能級別與保證載荷,依螺帽型式及螺紋尺寸適用 | 不可當成螺栓級別解讀 |
| ISO 3506 不鏽鋼緊固件 | A2-70、A4-80 等 | 耐蝕鋼材料組別、性能級別和相應材料要求 | 不可一對一替代碳鋼/合金鋼級別 |
| SAE J429/北美英制緊固件 | Grade 2、5、8 等 | SAE 產品尺寸、材料與機械性能要求;等級依直徑等範圍判定 | 不能只看拉伸強度數字套用單一等價表 |
不鏽鋼材質和性能級別的更詳細牌號比較,另見不鏽鋼牌號對照:304、316、430、410 與五大鋼種。螺紋直徑與牙距則見螺絲螺紋規格對照:公制 M、UNC 與 UNF 牙距換算。
使用時的材料特性和限制
- 高級別不等於所有情況都更安全。 更高強度有時伴隨更低延展性、不同疲勞表現和對安裝條件的要求;ISO 898-1 對
12.9/12.9特別提醒需評估製造能力、服役條件、使用工具和鎖緊方式,以及可能的應力腐蝕開裂風險。完整接合須讓螺栓、螺帽、墊圈、被夾件和工具相容。 - 扭力不能只由級別決定。 鎖緊扭力受螺徑、螺距、潤滑、表面鍍層、摩擦係數、目標預緊力和接合件材料影響;本文不提供通用扭力數值。
- 塗鍍層會改變風險和摩擦。 電鍍、熱浸鍍鋅、塗層及潤滑狀態會改變安裝扭力與抗腐蝕能力;高強度鋼件的酸洗和電鍍等製程還須按適用標準控制氫脆風險。
- 標準試驗溫度有限定。 ISO 898-1:2013 指定的機械性能是在 10–35 °C 的環境條件下測試;高溫、低溫、腐蝕或疲勞環境需另做材料與接頭評估。
- 結構與安全關鍵用途要用完整規格。 核對標準版次、材料證明、尺寸、公差、最低強度、批號與安裝程序,並交由適任工程人員按設計規範計算。
公制六角螺帽的一般型、高型、薄型完整尺寸表,及性能級別、防鬆款和材料比較,另見公制螺帽尺寸、型式與強度對照。
墊圈的 ISO 7089 一般系列、ISO 7093-1 大型系列尺寸,以及平墊、彈簧、楔形鎖緊和密封墊圈比較,另見墊圈尺寸、型式與材質對照。
規格查核和選用步驟
- 記錄完整尺寸和螺紋:例如
M12 × 1.75 × 60,確認粗牙/細牙、長度及產品標準。 - 查產品圖、頭部級別標記或材質證明,確認性能級別和製造商;不可只靠外觀判讀。
- 確認是 ISO 898-1 碳鋼/合金鋼,還是 ISO 3506 不鏽鋼、SAE 英制或其他專用規格。
- 螺帽、墊圈和螺栓作為一組核對;確認螺帽保證載荷、螺紋、公差、型式與表面處理。
- 若要核對承載或預緊力,使用該尺寸與級別適用的標準最低值和設計係數;不要拿名義級別公式直接當允許載荷。
來源與標準狀態
- ISO 898-1:2013:碳鋼與合金鋼螺栓、螺絲和螺柱的性能級別與機械/物理要求;表 3 另列
12.9/12.9並附選用警示。查核時 ISO 頁面列此版已於 2025 年確認仍有效,同時列出新版 ISO/AWI 898-1 正在研訂;正式設計前應查最新發布版及 corrigendum。 - ISO 898-2:2022:碳鋼與合金鋼螺帽的性能級別及保證載荷。
- ISO 3506-1:2020:耐蝕不鏽鋼螺栓、螺絲和螺柱的材料組別與性能級別。
- ISO 4042:2022/Amd 1:2026:電鍍緊固件塗層系統的 2026 年修訂;ISO 4042 包含降低氫脆風險的要求和建議。
- Fastenal Fastener Reference Guide:常見公制性能級別和 SAE 螺栓標記資料,供產品辨認及快速查詢。
- Nordic Fastening Group:鋼螺栓標記說明:以 8.8 為例說明級別數字與名義強度的讀法。
本文適用於依 ISO 898-1 的碳鋼與合金鋼外螺紋緊固件級別辨識;不涵蓋所有尺寸依賴的最低強度表、航空航太螺栓、結構專用螺栓、木螺絲、自攻螺絲或其他產品標準。ISO 898-1:2013 已進入修訂工作,使用於設計、採購和法規文件時應再次確認最新版本。查核日期:2026-10-05。
扳手與套筒尺寸
扳手尺寸快速換算表
| 要查/換算 | 方法 | 例子 | 提醒 |
|---|---|---|---|
| M 螺紋 → 扳手尺寸 | 先按螺栓頭型與標準查「對邊」表 | ISO 六角頭 M10 → 16 mm 套筒 | M10 的 10 是螺紋公稱直徑,不是套筒尺寸。 |
| 對邊 mm → inch | mm ÷ 25.4 | 16 mm ÷ 25.4 ≈ 0.630 in | 這是長度換算,不代表可以安全改用相近英制套筒。 |
| inch → mm | inch × 25.4 | 5/8 in = 15.875 mm | 15.875 mm 與 16 mm 很接近,但公差、磨耗和施力會造成滑角風險。 |
| 六角頭 → 對邊量測 | 量相鄰兩個平面的最短距離 | 卡尺量出 18 mm → 先試 18 mm 工具 | 不要量六角頂點到頂點的最大外寬。 |
| 已知螺帽 → 螺栓尺寸 | 讀螺帽刻字或量螺紋外徑、牙距,再對照規格 | 螺帽對邊 18 mm 常見於 M12 六角系列 | 只憑對邊不能唯一判斷螺紋;特殊法蘭頭、薄螺帽或舊規格可能不同。 |
ISO 公制六角頭螺栓完整對邊表
下表整理 ISO 4014/ISO 4017 六角頭螺栓的常用公制粗牙系列。s 是六角頭對邊寬度,也是一般扳手或套筒的名目尺寸;粗牙螺距列作辨認螺紋用。括號中的 M3.5、M7 為非優先尺寸,供存在該規格的零件查用。此表涵蓋標準尺寸系列,不表示每種尺寸在每個店家都常備。
| 螺紋公稱尺寸 | 粗牙螺距 P(mm) | 六角頭對邊 s(mm) | 工具名目尺寸 | 螺栓規格例子 |
|---|---|---|---|---|
| M1.6 | 0.35 | 3.2 | 3.2 mm | ISO 4014/4017 |
| M2 | 0.40 | 4 | 4 mm | ISO 4014/4017 |
| M2.5 | 0.45 | 5 | 5 mm | ISO 4014/4017 |
| M3 | 0.50 | 5.5 | 5.5 mm | ISO 4014/4017 |
| (M3.5) | 0.60 | 6 | 6 mm | 非優先尺寸 |
| M4 | 0.70 | 7 | 7 mm | ISO 4014/4017 |
| M5 | 0.80 | 8 | 8 mm | ISO 4014/4017 |
| M6 | 1.00 | 10 | 10 mm | ISO 4014/4017 |
| (M7) | 1.00 | 11 | 11 mm | 非優先尺寸 |
| M8 | 1.25 | 13 | 13 mm | ISO 4014/4017 |
| M10 | 1.50 | 16 | 16 mm | ISO 4014/4017 |
| M12 | 1.75 | 18 | 18 mm | ISO 4014/4017 |
| M14 | 2.00 | 21 | 21 mm | ISO 4014/4017 |
| M16 | 2.00 | 24 | 24 mm | ISO 4014/4017 |
| M18 | 2.50 | 27 | 27 mm | ISO 4014/4017 |
| M20 | 2.50 | 30 | 30 mm | ISO 4014/4017 |
| M22 | 2.50 | 34 | 34 mm | ISO 4014/4017 |
| M24 | 3.00 | 36 | 36 mm | ISO 4014/4017 |
| M27 | 3.00 | 41 | 41 mm | ISO 4014/4017 |
| M30 | 3.50 | 46 | 46 mm | ISO 4014/4017 |
| M33 | 3.50 | 50 | 50 mm | ISO 4014/4017 |
| M36 | 4.00 | 55 | 55 mm | ISO 4014/4017 |
| M39 | 4.00 | 60 | 60 mm | ISO 4014/4017 |
| M42 | 4.50 | 65 | 65 mm | ISO 4014/4017 |
| M45 | 4.50 | 70 | 70 mm | ISO 4014/4017 |
| M48 | 5.00 | 75 | 75 mm | ISO 4014/4017 |
| M52 | 5.00 | 80 | 80 mm | ISO 4014/4017 |
| M56 | 5.50 | 85 | 85 mm | ISO 4014/4017 |
| M60 | 5.50 | 90 | 90 mm | ISO 4014/4017 |
| M64 | 6.00 | 95 | 95 mm | ISO 4014/4017 |
ISO 4014:2022 涵蓋 M1.6 至 M64 的公制粗牙六角頭螺栓;ISO 4017:2022 涵蓋相同範圍的六角頭螺絲(全牙款)。兩者頭部對邊尺寸相同,主要差異是螺紋長度/是否全牙,而不是扳手尺寸。實際品項還須看產品標準、尺寸系列、頭型和製造商規格。
英制 AF 扳手與套筒常見刻度
英制工具刻度表示相對兩個平行面間的英吋寬度。下表列出常見 AF 分數及毫米換算;換算只比較長度,不代表與接近的公制尺寸可安全互換。英制螺帽與螺栓頭的對邊規格依 ASME 產品系列和緊固件類型而定,不能只看工具表反推螺紋。
| 英吋 AF | 對邊約(mm) | 英吋 AF | 對邊約(mm) |
|---|---|---|---|
| 1/4 | 6.35 | 7/8 | 22.23 |
| 5/16 | 7.94 | 15/16 | 23.81 |
| 3/8 | 9.53 | 1 | 25.40 |
| 7/16 | 11.11 | 1 1/16 | 26.99 |
| 1/2 | 12.70 | 1 1/8 | 28.58 |
| 9/16 | 14.29 | 1 3/16 | 30.16 |
| 5/8 | 15.88 | 1 1/4 | 31.75 |
| 11/16 | 17.46 | 1 5/16 | 33.34 |
| 3/4 | 19.05 | 1 3/8 | 34.93 |
| 13/16 | 20.64 | 1 7/16 | 36.51 |
| 1 1/2 | 38.10 | ||
| 1 9/16 | 39.69 | ||
| 1 5/8 | 41.28 | ||
| 1 3/4 | 44.45 |
套筒方頭驅動尺寸
方頭規格指棘輪、延長桿或扭力扳手與套筒的方形接頭邊長,和套筒的六角開口無關。例如 10 mm、3/8 in drive 表示六角開口可套 10 mm 對邊,而接口要連接 3/8 in 方頭的棘輪。
| 常見方頭標記 | 換算毫米 | 常見工具情境 | 選擇提醒 |
|---|---|---|---|
| 1/4 in | 6.35 mm | 小型套筒、精細裝配 | 棘輪、延長桿和套筒方頭需一致 |
| 3/8 in | 9.53 mm | 一般維修、中小型套筒 | 看方孔/方榫尺寸,不看套筒的六角開口 |
| 1/2 in | 12.70 mm | 汽車及機械常見中大型套筒 | 方頭較大不代表可任意加力或取代扭力規範 |
| 3/4 in | 19.05 mm | 大型機械及高扭矩工具 | 核對工具額定值及配件鎖止方式 |
| 1 in | 25.40 mm | 重型設備、大型套筒 | 依設備規格選用相容棘輪、延長桿和套筒 |
扳手及套筒結構與材料對照
| 工具型式/材料 | 接觸或驅動方式 | 特性 | 使用注意 |
|---|---|---|---|
| 開口扳手 | 兩爪夾住外六角兩平面 | 可從側面套入,方便快速使用 | 對邊鬆或施力歪斜時可能磨圓角部 |
| 梅花扳手 | 封閉環包住外六角 | 接觸面較完整、不易脫落 | 須能從零件端部套入;需考慮周圍空間 |
| 六角套筒(6-point) | 內孔以六角平面配合外六角 | 適合一般拆裝及較緊固件 | 套正再施力,使用正確對邊尺寸 |
| 十二角套筒(12-point) | 內孔有 12 個接合角位 | 狹窄位置更容易套入 | 磨損螺帽或高負載時較易滑脫;選工具時依使用情況判斷 |
| 鉻釩鋼(Cr-V) | 常見手動扳手、手動套筒 | 常見工具鋼,強度和韌性依熱處理與設計而異 | 看工具額定、尺寸公差和製造商規格,不只看鋼種名稱 |
| 鉻鉬鋼(Cr-Mo) | 常見衝擊套筒和衝擊配件 | 可設計承受反覆衝擊負荷 | 需明確標示為衝擊用途;不可拿一般亮面手動套筒代替 |
| 鍍鉻/拋光表面 | 一般手工具表面 | 易清潔,具一般防鏽效果 | 表面剝落、裂損或變形時停用;未具絕緣認證不得用於帶電工作 |
| 黑色氧化/磷化表面 | 衝擊套筒常見表面 | 有助於表面防護及辨識 | 黑色外觀不等於衝擊等級,依包裝或型錄認證選擇 |
六角螺帽對邊尺寸
一般六角螺帽使用螺栓對應的扳手尺寸,但螺帽標準和種類也要確認。ISO 4032:2023 規定鋼製與不鏽鋼一般型(Style 1)六角螺帽 M5–M39 粗牙尺寸,尺寸範圍之外的螺帽需按該標準附錄或其他產品標準查核。
| 螺帽螺紋 | ISO 4032 一般型對邊 s(mm) | 扳手/套筒名目尺寸 |
|---|---|---|
| M5 | 8 | 8 mm |
| M6 | 10 | 10 mm |
| M8 | 13 | 13 mm |
| M10 | 16 | 16 mm |
| M12 | 18 | 18 mm |
| M14 | 21 | 21 mm |
| M16 | 24 | 24 mm |
| M18 | 27 | 27 mm |
| M20 | 30 | 30 mm |
| M22 | 34 | 34 mm |
| M24 | 36 | 36 mm |
| M27 | 41 | 41 mm |
| M30 | 46 | 46 mm |
| M33 | 50 | 50 mm |
| M36 | 55 | 55 mm |
| M39 | 60 | 60 mm |
法蘭螺帽、薄螺帽、尼龍防鬆螺帽、冠形螺帽、車輪螺帽、自行車螺栓和特殊頭型可能採不同對邊值。若商品頁列有 DIN、JIS、ASME 或製造商圖號,依該產品規格選工具,不要只按 M 螺紋尺寸推測。
一般型、高型、薄型六角螺帽的完整對邊、對角和高度比較,以及防鬆螺帽型式,另見公制螺帽尺寸、型式與強度對照。
舊 DIN 尺寸與現行 ISO 常見差異
舊 DIN 標準、現行 ISO 尺寸或不同產品規格,在少數尺寸上會使用不同扳手寬度。舊設備的螺栓頭和套筒不一定跟新規格一致;更換時直接量對邊,避免硬套新表。
| 螺紋 | 現行 ISO 對邊(mm) | 常見舊 DIN 六角頭對邊(mm) | 工具差異 |
|---|---|---|---|
| M10 | 16 | 17 | 舊件常需 17 mm,現行常用 16 mm |
| M12 | 18 | 19 | 舊件常需 19 mm,現行常用 18 mm |
| M14 | 21 | 22 | 舊件常需 22 mm,現行常用 21 mm |
| M22 | 34 | 32 | 舊件可能用 32 mm,現行常用 34 mm |
這些舊尺寸是常見 DIN 六角頭/螺帽系列的辨認提示,不應取代舊零件的實測或原始圖面。DIN 標準經修訂、替代或撤銷後,各市場仍可能流通舊件、庫存品或依其他標準製造的零件。
外六角和內六角尺寸不能混為一表
以上對照只適用於外六角頭與一般六角螺帽。圓柱頭內六角螺絲(例如 ISO 4762)要量螺絲頭內部的六角孔,使用內六角扳手;內六角孔尺寸與相同 M 螺紋的外六角扳手尺寸不同。例如 M8 外六角常用 13 mm 套筒,M8 圓柱頭內六角常用 6 mm 六角扳手。其他起子頭型和內六角規格見螺絲起子頭型怎麼選:PH、PZ、Torx、內六角與特殊槽型。
| 螺絲頭型 | 工具接觸位置 | M8 常見工具尺寸示例 | 注意事項 |
|---|---|---|---|
| 外六角頭(ISO 4014/4017 常見系列) | 頭部外側兩平面 | 13 mm 套筒/扳手 | M 尺寸與對邊尺寸不同。 |
| 圓柱頭內六角(ISO 4762) | 頭部中央六角孔 | 6 mm 六角扳手 | 依螺絲產品標準查內孔尺寸。 |
| 法蘭外六角或縮小頭 | 頭部外側兩平面 | 視產品標準而定 | 可能小於一般六角頭對邊。 |
| 十字、星形或梅花槽 | 頭部內部驅動槽 | 不以 M 尺寸直接推定 | 查 PH/PZ/Torx 型號或製造商資料。 |
實物選工具的量測步驟
- 先確認頭型:外六角、內六角、法蘭頭或其他起子槽,選用不同工具。
- 量外六角對邊:卡尺跨相鄰平面量最短距離;若螺栓已裝在設備上,可用套筒逐號試合。
- 查看螺紋標示:清潔螺紋後量外徑,並核對牙距;需要完整螺紋直徑和牙距表時,見公制與 UNC/UNF 螺絲螺紋規格對照。
- 辨認新舊尺寸:例如 M10 頭量得約 17 mm,可能是舊 DIN 或其他產品規格;不要為了配合表格而磨削螺栓頭。
- 套筒要完整貼合:選標稱尺寸相符、無明顯間隙的公制套筒;尺寸太大容易打滑,尺寸太小則不可硬敲套入。
常見查錯與使用限制
M10 = 10 mm 套筒是錯誤推論;M10 表示螺紋公稱直徑,常用 ISO 外六角頭對邊是 16 mm。18 mm只描述量到的對邊,不一定唯一對應 M12;特殊螺帽、法蘭頭或其他標準可能重用相近尺寸。- 頭部對邊不是螺栓頭的頂點外徑。量頂點到頂點會得到較大的數值,不能用該數值選扳手。
- 英制套筒與公制套筒有時很接近,但不代表互換安全。採用正確標稱規格可降低滑角和損壞風險。
- 這份表不代表螺栓強度、扭力或承載能力。強度等級與標記另見螺栓強度等級怎麼看:ISO 898-1 螺絲性能級別與標記。
標準與尺寸資料來源
- ISO 4014:2022:Fasteners — Hexagon head bolts — Product grades A and B:現行標準頁面列出適用範圍為鋼和不鏽鋼、M1.6 至 M64 公制粗牙六角頭螺栓。
- ISO 4017:2022:Fasteners — Hexagon head screws — Product grades A and B:現行全牙六角頭螺絲標準及適用範圍。
- ISO 4032:2023:Fasteners — Hexagon regular nuts (style 1):一般型六角螺帽標準,鋼和不鏽鋼粗牙 M5–M39;其他尺寸見附錄 A。
- ISO 4762:2004:Hexagon socket head cap screws:圓柱頭內六角螺絲標準,內六角孔尺寸要和外六角對邊表分開查。
- ISO 272:1982:Fasteners — Hexagon products — Widths across flats:規定六角產品在各產品標準使用的對邊尺寸;ISO 頁面顯示 2023 年確認仍為現行版本,並列有新版修訂計畫。
- ASME B18.2.2-2022 標準目錄:英制一般用螺帽標準,含六角螺帽扳手開口尺寸章節。
- Würth Industry:DIN/ISO 六角螺栓對邊尺寸表:並列不同 DIN/ISO 產品標準的對邊尺寸,供辨認舊規格差異。
- TEKTON:鉻鉬鋼與鉻釩鋼工具材料說明:對照工具用 Cr-Mo 和 Cr-V 鋼種及產品用途;實際承載依個別工具設計、熱處理與額定資料。
- ISO 4014 螺栓尺寸參考表(PDF):列出公制粗牙螺紋、六角頭對邊、頭高等製造商尺寸資料,用於表格交叉核對。
本表適用於列明的 ISO 六角頭尺寸系列和一般型螺帽範圍。採購替換件、設備維修或設計承載連接時,應同時核對完整產品標準、螺紋牙距、材料/強度等級與實際零件尺寸。查核日期:2026-10-05。
螺帽尺寸、型式與強度
螺帽尺寸快速換算方法表
| 要換算/確認 | 公式或量法 | 範例 | 注意事項 |
|---|---|---|---|
| mm → inch | mm ÷ 25.4 | 16 mm ÷ 25.4 ≈ 0.630 in | 這是單位轉換,不代表相近英制螺帽或套筒可以互換 |
| inch → mm | inch × 25.4 | 1/2 in × 25.4 = 12.7 mm | 先區分英吋螺紋號數、公稱直徑和扳手對邊 |
| M 螺紋尺寸 | 螺紋外徑公稱值 | M10 約為 10 mm 公稱外徑 | M10 不是螺帽高度,也不是套筒尺寸 |
| 螺帽對邊 s | 量相對兩個平行六角面的距離 | ISO 4032 M10 對邊 s = 16 mm | 依螺帽標準及款式查值;舊 DIN、法蘭或車輪螺帽可能不同 |
| 螺帽高度 m | 量承壓面到上端面的軸向高度 | M10 一般型約 8.04–8.40 mm | 高型、薄型以及有尼龍圈、凸緣或帽頂的總高不同 |
| 螺距 P | 用螺距規量相鄰牙峰距離 | M10 粗牙 P = 1.5 mm | 同為 M10 仍有細牙;直徑吻合而牙距不合時不可強行旋入 |
辨認次序:先量外螺紋公稱直徑和牙距,再量螺帽對邊與高度。螺帽內徑不是用卡尺量到的孔徑:螺紋牙峰和牙底會讓讀值失真,應以螺紋規、螺栓標記或配對資料確認。
六角螺帽常見三種高度完整比較表
下列 ISO 表涵蓋 M5–M39 粗牙六角螺帽標準主要尺寸。對邊 s 是扳手/套筒名目尺寸,e min 是六角頂點間的最小外接尺寸,m 是螺帽本體高度。括號中的 M 尺寸為非優先規格。一般型、高型和薄型通常採相同 M 尺寸的對邊;主要差異是高度和對應的性能級別。
M5–M16
| 螺紋 | 粗牙 P(mm) | 對邊 s(mm) | 對角 e min(mm) | ISO 4032 一般型 m min–max(mm) | ISO 4033 高型 m min–max(mm) | ISO 4035 薄型 m min–max(mm) |
|---|---|---|---|---|---|---|
| M5 | 0.8 | 8 | 8.79 | 4.40–4.70 | 4.80–5.10 | 2.45–2.70 |
| M6 | 1.0 | 10 | 11.05 | 4.90–5.20 | 5.40–5.70 | 2.90–3.20 |
| (M7) | 1.0 | 11 | 12.12 | 6.14–6.50 | 6.84–7.20 | 3.40–3.70 |
| M8 | 1.25 | 13 | 14.38 | 6.44–6.80 | 7.14–7.50 | 3.70–4.00 |
| M10 | 1.5 | 16 | 17.77 | 8.04–8.40 | 8.94–9.30 | 4.70–5.00 |
| M12 | 1.75 | 18 | 20.03 | 10.37–10.80 | 11.57–12.00 | 5.70–6.00 |
| (M14) | 2.0 | 21 | 23.36 | 12.10–12.80 | 13.40–14.10 | 6.42–7.00 |
| M16 | 2.0 | 24 | 26.75 | 14.10–14.80 | 15.70–16.40 | 7.42–8.00 |
M18–M39
| 螺紋 | 粗牙 P(mm) | 對邊 s(mm) | 對角 e min(mm) | ISO 4032 一般型 m min–max(mm) | ISO 4033 高型 m min–max(mm) | ISO 4035 薄型 m min–max(mm) |
|---|---|---|---|---|---|---|
| (M18) | 2.5 | 27 | 29.56 | 15.10–15.80 | 16.90–17.60 | 8.42–9.00 |
| M20 | 2.5 | 30 | 32.95 | 16.90–18.00 | 19.00–20.30 | 9.10–10.00 |
| (M22) | 2.5 | 34 | 37.29 | 18.10–19.40 | 20.50–21.80 | 9.90–11.00 |
| M24 | 3.0 | 36 | 39.55 | 20.20–21.50 | 22.60–23.90 | 10.90–12.00 |
| (M27) | 3.0 | 41 | 45.20 | 22.50–23.80 | 25.40–26.70 | 12.40–13.50 |
| M30 | 3.5 | 46 | 50.85 | 24.30–25.60 | 27.30–28.60 | 13.90–15.00 |
| (M33) | 3.5 | 50 | 55.37 | 27.40–28.70 | 30.90–32.50 | 15.40–16.50 |
| M36 | 4.0 | 55 | 60.79 | 29.40–31.00 | 33.10–34.70 | 16.90–18.00 |
| (M39) | 4.0 | 60 | 66.44 | 31.80–33.40 | 35.90–37.50 | 18.20–19.50 |
M5–M16 的 ISO 4032/4033/4035 螺帽屬產品等級 A,M18–M39 屬產品等級 B;表列名目尺寸和最小/最大高度,製造公差另按各標準要求。M1.6–M4、小於 M5 或大於 M39 的產品可見於標準附錄或其他尺寸系列,但不能直接把上表外推。ISO 4032 與 ISO 4033 的「高型」是幾何樣式,不等於可以只看高度就推定強度;還須看材料和螺帽性能級別。
三種高度怎麼選
| 型式 | ISO 對照 | 高度特徵 | 使用方向 | 限制 |
|---|---|---|---|---|
| 一般型/標準六角(Style 1) | ISO 4032 | 常用高度約 m ≈ 0.8D,依 M 尺寸表查值 |
一般機械接合;螺帽尺寸和性能級別最常見 | 仍需配合螺栓強度級別、螺紋長度及預緊設計 |
| 高型/加高六角(Style 2) | ISO 4033 | 通常高於一般型,約接近 m ≈ D |
依接合設計需要較高螺帽本體或指定性能級別時 | 增高不等於可任意提高螺栓負載;按完整規格選擇 |
| 薄型/低型(Style 0) | ISO 4035 | 高度明顯降低,約 m ≈ 0.5D |
空間受限、薄型定位或作為鎖緊對螺帽 | 標準明確指出承載能力較一般型/高型低,不設計用來抵抗螺紋剝離;jam nut 常與一般型或高型一起使用 |
常見螺帽結構完整對照
以下按外形和鎖緊機制列出常見類型。某些市售名稱會混用;工程圖或採購時應指定尺寸標準、材料、性能級別、表面處理和製造商圖號。
| 螺帽類型 | 結構與用途 | 選用時要量/確認 | 常見限制 |
|---|---|---|---|
| 一般六角螺帽 | 六角外形,常用扳手操作;一般型 ISO 4032 | 螺紋、粗/細牙、對邊、高度、性能級別 | 外觀和螺紋吻合不證明性能相配 |
| 高型六角螺帽 | 六角螺帽本體較高;ISO 4033 Style 2 | 對邊、總高、螺紋有效長度、性能級別 | 不要以增高尺寸代替規定的材料級別或完整接合設計 |
| 薄型六角螺帽/薄螺帽 | 本體較低;ISO 4035 Style 0 | 高度、對邊、搭配的第二顆螺帽及可用牙數 | 承載和抗剝牙能力較低,不宜取代承載設計中的一般型螺帽 |
| 薄螺帽+一般型(jam nut pair) | 兩顆螺帽按特定方式互鎖,以維持調整位置 | 兩顆螺帽的方向、鎖緊程序、螺紋露出和裝配圖 | 不是把兩顆任意鎖到底便保證防鬆;依接頭設計程序施工 |
| 尼龍圈防鬆螺帽(nyloc/insert) | 非金屬環在螺紋上產生預緊阻力;ISO 7040 為一般型 | 螺帽級別、尼龍圈溫度限制、螺栓露牙、可否重用 | 高溫和化學環境需核對圈材;拆裝後鎖緊阻力會變化,遵照規格是否更換 |
| 高型尼龍圈螺帽 | 加高六角外形加非金屬圈;ISO 7041 系列 | 總高度、圈材、螺紋及級別 | 不能與外形近似的一般型 nyloc 自動互換 |
| 薄型尼龍圈螺帽 | 薄型本體加非金屬嵌件;ISO 10511 系列 | 總高、有效牙數、工作溫度、螺紋尺寸 | 承載較一般型低,且嵌件增加總高度 |
| 全金屬有效扭矩螺帽 | 變形螺紋、頂部收口或其他金屬結構產生鎖緊阻力 | 產品標準、材料、鎖緊扭矩、重用次數與溫度 | 金屬變形結構仍會磨耗;確認指定標準和有效扭矩要求 |
| 法蘭螺帽 | 螺帽底部有一體式凸緣,增加承壓面;部分底面帶齒 | 凸緣外徑、法蘭底部是否有齒、對邊和高度 | 凸緣不能自動代表防鬆;齒面會咬傷塗層或軟材 |
| 帶法蘭尼龍圈/全金屬防鬆螺帽 | 法蘭結構與防鬆機制合併 | 螺帽標準、法蘭面、insert/all-metal 結構、溫度 | 零件較高、底面結構不同;不可視為普通法蘭螺帽 |
| 冠形/開槽螺帽(castle/slotted) | 螺帽頂部有槽,與螺栓孔配合穿入開口銷 | 螺栓橫孔位置、槽數、銷徑及螺紋末端 | 鎖固需按規定對齊和裝銷;不可為了對槽而任意退鬆或過度鎖緊 |
| 蓋形/封閉端螺帽(cap/acorn) | 螺帽頂部封閉,遮住外露螺紋並避免尖端外露 | 內部深度、螺栓露牙長度、帽頂總高 | 盲端可能先頂到底;螺栓過長會讓螺帽未夾緊便停止旋入 |
| 方形螺帽 | 四方外形,較易在槽道或平面內防轉 | 對邊、厚度、槽寬、螺紋和材料 | 工具空間及旋轉空間需求不同於六角螺帽 |
| 長螺帽/連接螺帽(coupling nut) | 細長內螺紋套筒,用於接合兩根螺柱或牙條 | 總長、兩側螺紋有效深度、牙距與材料 | 需保持足夠螺紋咬合;不宜把外露長度當成已達到有效承載 |
| 翼形螺帽(wing nut) | 兩翼供手旋調整,無須一般扳手 | 翼寬、手部空間、螺紋和夾緊需求 | 以手旋為主,不等於可達到工程螺栓的設計預緊力 |
| 焊接螺帽(weld nut) | 底面有焊接凸點或法蘭,固定在薄板或零件上 | 螺紋、焊點位置、板厚、焊接材料及後處理 | 焊接熱會改變塗層和材料狀態,須採指定製程 |
| T 型/滑塊螺帽 | 外形嵌入型材槽、機床槽或導軌後再鎖緊 | 槽寬、槽底形狀、旋轉定位、螺紋 | T 槽系統有多種尺寸系列;相同螺紋不保證槽內相容 |
| 籠式螺帽(cage nut) | 彈片籠架把方螺帽定位在薄板方孔內,常用於機櫃 | 方孔尺寸、板厚、螺紋、籠架卡扣範圍 | 螺帽本體能旋入,不代表彈片籠與面板孔相容 |
| 車輪螺帽/輪圈螺帽 | 螺紋之外還有錐座、球面座、平座或墊片等承靠面 | 螺紋、座面形狀與角度、柄長、輪圈孔、對邊 | 座面錯誤可能造成輪圈損傷或夾持不良;按車輛和輪圈規格選,不能只看 M 尺寸 |
螺帽性能級別與標記怎麼讀
螺帽性能級別使用單一數字或薄螺帽的兩位數標示;螺栓級別則常見 8.8、10.9 等兩段數字,兩者不是同一套標記。下表是標準體系的類別索引,實際可用尺寸、熱處理和配對範圍須查看 ISO 898-2 或 ISO 3506-2。
| 螺帽標記例 | 常見適用型式/標準 | 初步解讀 | 必須一起確認 |
|---|---|---|---|
5、6 |
一般型鋼螺帽的一部分性能級別 | 依 ISO 898-2 的規定和尺寸範圍確認 | 配套螺栓級別、螺帽高度、螺紋尺寸和證明載荷 |
8、10、12 |
一般型或高型鋼螺帽的性能級別 | 高型和一般型適用範圍不同;同一數字不代表相同幾何尺寸 | ISO 4032/4033 型式、M 尺寸、產品批次標記和螺栓相容性 |
04、05 |
ISO 4035 薄螺帽的性能級別 | 前置 0 是級別標記的一部分,不是 4 或 5 的普通寫法 |
低型薄螺帽有較低承載能力,不能依一般型條件選螺栓 |
A2-70、A4-80 |
不鏽鋼螺帽材料組別與性能級別 | A2/A4 等是耐蝕鋼組別;70/80 是相應性能代碼 | 按 ISO 3506-2、腐蝕環境、溫度及配套螺栓資料核對 |
| 製造商符號 | 製造商或供應商識別 | 不等於強度級別或材質牌號 | 與螺帽級別、標準、批號一併讀取 |
ISO 4032:2023 一般型螺帽 M5–M16 可按標準提供鋼製性能級別 5、6、8、10、12 的規定範圍,M16 以上至 M39 的級別組合不同;ISO 4033:2023 高型對應鋼製級別為 8、10、12;ISO 4035:2023 薄型採 04、05 等薄螺帽類別。這些級別不能直接理解為螺帽「一定和同數字螺栓配用」的完整規則;配對依 ISO 898-2、螺紋直徑、形狀和螺栓實際級別判定。
螺帽材料與表面處理比較
| 材料/表面 | 特性 | 可能限制 | 採購確認項目 |
|---|---|---|---|
| 碳鋼/合金鋼 | 可依材料、熱處理和尺寸製成多種性能級別 | 裸鋼易鏽;高強度材料的鍍層和製程須控制 | ISO 898-2 性能級別、熱處理狀態、批號、鍍層和配套螺栓 |
| 鍍鋅鋼 | 常見防蝕處理,能提供不同表面外觀 | 電鍍會改變螺紋尺寸/摩擦條件;高強度件需確認氫脆控制與塗層標準 | ISO 4042 電鍍系統、鋅片塗層或熱浸鍍鋅規格、螺紋公差 |
| 不鏽鋼 A2(常見 304 系) | 一般大氣環境耐蝕性佳,日常用途常見 | 鹽水、氯化物或特定化學環境仍可能腐蝕;與螺栓組合要考慮咬合 | ISO 3506-2 材料組別和性能級別、介質與工作溫度 |
| 不鏽鋼 A4(常見 316 系) | 常用於較高氯化物耐蝕需求 | 不代表任何海水、酸鹼或高溫條件都不腐蝕;需同系統搭配 | 腐蝕環境、材料證明、相容螺栓與表面狀態 |
| 黃銅/銅合金 | 易加工、可導電,常見於電氣、裝飾或低負載連接 | 強度和耐磨性依合金而異,不可按顏色推測牌號 | 合金牌號、電氣接觸、溫度和設計載荷 |
| 尼龍/工程塑料 | 輕、絕緣,可降低刮傷或避免金屬接觸 | 受溫度、紫外線、化學品和長期夾壓影響;會蠕變 | 聚合物牌號、溫度/介質範圍、承載限制 |
| 鍍鎳、鍍鉻或外觀鍍層 | 改變顏色、光澤或表面耐磨性 | 鍍層厚度、底材及接觸環境會影響耐久和尺寸 | 底材、塗層工法、厚度、耐蝕要求和批次證明 |
「不鏽鋼」「防鏽」「鍍金色」等名稱不足以確定強度或耐蝕等級。若環境涉及鹽霧、酸鹼、高溫、電偶腐蝕、食品接觸或安全結構,按設計文件和材料證明書選擇,不以顏色或單一商業名稱代替牌號。
依用途挑螺帽的快速檢查表
| 使用情境 | 先確認 | 常見方向 | 避免的錯誤 |
|---|---|---|---|
| 一般機械連接 | 公稱直徑、牙距、螺栓級別、螺帽高度 | 相容的 ISO 4032 一般型或 ISO 4033 高型 | 不以「旋得進去」當作強度相配證明 |
| 空間有限 | 可用高度、扳手空間、有效咬合牙數 | 薄型螺帽作定位或依設計作對螺帽 | 不以薄螺帽取代承載設計中的一般型螺帽 |
| 輕中度振動 | 預緊力、接合面、重用與維修方式 | 指定 ISO 7040/7042 或其他經驗證鎖緊設計 | 不混用不同 insert、螺紋和工作溫度的零件 |
| 機櫃/型材槽 | 板孔、籠架、槽寬或 T 槽截面 | 籠式螺帽、T 型槽螺帽、滑塊螺帽 | 不只按 M 螺紋選型,需核對安裝外形 |
| 車輪和底盤 | 輪圈座面、螺紋、扭力程序和車廠規定 | 指定車輪螺帽或防盜螺帽 | 不把錐座、球面座和平座互換 |
| 液體或戶外環境 | 材料、塗層、異種金屬接觸和介質 | 依腐蝕環境選鋼、不鏽鋼或非金屬 | 不把 A2/A4 標示視為對所有環境的保證 |
| 需要防鬆 | 振動型態、承載、溫度、拆裝頻率和驗證要求 | 指定尼龍圈、全金屬、楔鎖或機械止動結構 | 不依螺帽外觀猜防鬆性能,也不只看商品名稱 |
螺帽與螺栓、墊圈配套核對
螺帽只有在尺寸、牙距、材料、性能級別和接觸面都相容時,才是螺栓接合的一部分。拆換時同時檢查螺紋有無損傷、螺栓露牙長度是否足夠、墊圈硬度是否相配、塗層是否改變摩擦條件,以及螺帽是否為需要更換的一次性鎖緊款。
進一步對照:
- 公制螺栓扳手尺寸對照:M 螺紋、六角頭對邊與套筒:螺栓頭與一般六角螺帽扳手對邊。
- 螺栓強度等級對照:ISO 898-1 性能級別與頭部標記:碳鋼/合金鋼螺栓標記、螺帽配對查核。
- 墊圈尺寸、型式與材質對照:ISO 7089、ISO 7093-1 公制尺寸表:一般與大型平墊圈完整尺寸和功能型式。
- 螺絲螺紋規格對照:公制 M、UNC 與 UNF 牙距換算:公制粗牙、細牙及英制螺紋辨認。
參考資料
- ISO 4032:2023:Hexagon regular nuts (style 1):一般型六角螺帽尺寸、材料與性能級別標準;ISO 頁面列 Edition 5、2023 年版。
- ISO 4033:2023:Hexagon high nuts (style 2):高型六角螺帽尺寸、材料與性能級別。
- ISO 4035:2023:Hexagon thin nuts (style 0):薄型螺帽標準,並明確提醒薄螺帽承載能力較一般型/高型低,不設計用於抵抗螺紋剝離。
- ISO 898-2:2022:Nuts with specified property classes:碳鋼與合金鋼螺帽機械性能及性能級別要求。
- ISO 3506-2:Stainless steel fasteners—Nuts:耐蝕不鏽鋼螺帽的材料組別和性能要求。
- ISO 7040:2025:Prevailing torque hexagon regular nuts with non-metallic insert:尼龍等非金屬嵌件一般型有效扭矩螺帽,列出鋼與不鏽鋼、M3–M39 的適用範圍。
- ISO/TC 2/SC 12:Fastener standards catalogue:現行 ISO 4032、4033、4035、7040、7041、7042、7043、7044、7719、7720、10511 等螺帽標準清單。
- ISO 4032:2023 標準預覽;ISO 4033:2023 標準預覽;ISO 4035:2023 標準預覽:核對公稱牙距、對邊、對角與螺帽高度表。
尺寸表只涵蓋列明的 ISO 公制粗牙六角螺帽規格;細牙、英制、車輪螺帽、焊接螺帽和特殊應用需查各自標準與零件圖。承載能力、鎖緊扭力、重用條件和腐蝕相容性不由幾何尺寸單獨決定。正式設計與採購以最新標準、製造商規格、材料證明及接合設計為準。查核日期:2026-10-06。
墊圈尺寸、型式與材質
墊圈尺寸快速換算與選擇表
| 要查/換算 | 方法 | 例子 | 使用提醒 |
|---|---|---|---|
| mm → inch | mm ÷ 25.4 | 20 mm ÷ 25.4 ≈ 0.787 in | 墊圈直徑和厚度多以 mm 標示 |
| inch → mm | inch × 25.4 | 3/4 in × 25.4 = 19.05 mm | 換算只是長度轉換,不會使英制墊圈變成公制規格 |
| 讀 M 尺寸 | M 數字是配用螺紋的公稱直徑 | M8 墊圈孔徑約 8.4 mm | 墊圈孔會比螺栓公稱直徑大,留有間隙 |
| 一般系列選型 | 螺栓尺寸對 ISO 7089 欄,確認內孔、外徑、厚度 | M8:8.4 × 16 × 1.6 mm | 典型一般平墊圈;實際仍核對標準版次和公差 |
| 大型系列選型 | 有較大通孔、長孔或較軟承壓面時,查 ISO 7093-1 | M8:8.4 × 24 × 2 mm | 大外徑可擴大承壓區;不能代替結構設計計算 |
| 辨認手上零件 | 卡尺量內孔、外徑及厚度,再對標準表 | 孔約 10.5、外徑 20、厚約 2 mm:可能是 M10 一般系列 | 僅憑內孔不能辨認系列、材料或硬度 |
三個尺寸的定義:d1 是墊圈中心孔徑,d2 是外徑,h 是厚度。商品標示 M10 washer 通常表示配 M10 螺紋,不是墊圈孔徑剛好 10 mm。
公制平墊圈尺寸表:ISO 7089 一般系列
下表整理一般系列的公稱孔徑、外徑和厚度。括號尺寸是標準表列的非優先尺寸。ISO 7089 規定一般系列、產品等級 A,並區分 200 HV 和 300 HV 硬度類別;不鏽鋼墊圈的機械性能分類另須按材料標準核對。
| 配用螺紋 | 中心孔 d1(mm) | 外徑 d2(mm) | 厚度 h(mm) | 尺寸系列 |
|---|---|---|---|---|
| M1.6 | 1.7 | 4 | 0.3 | 一般 |
| M2 | 2.2 | 5 | 0.3 | 一般 |
| M2.5 | 2.7 | 6 | 0.5 | 一般 |
| M3 | 3.2 | 7 | 0.5 | 一般 |
| (M3.5) | 3.7 | 8 | 0.5 | 非優先尺寸 |
| M4 | 4.3 | 9 | 0.8 | 一般 |
| M5 | 5.3 | 10 | 1 | 一般 |
| M6 | 6.4 | 12 | 1.6 | 一般 |
| M8 | 8.4 | 16 | 1.6 | 一般 |
| M10 | 10.5 | 20 | 2 | 一般 |
| M12 | 13 | 24 | 2.5 | 一般 |
| (M14) | 15 | 28 | 2.5 | 非優先尺寸 |
| M16 | 17 | 30 | 3 | 一般 |
| (M18) | 19 | 34 | 3 | 非優先尺寸 |
| M20 | 21 | 37 | 3 | 一般 |
| (M22) | 23 | 39 | 3 | 非優先尺寸 |
| M24 | 25 | 44 | 4 | 一般 |
| (M27) | 28 | 50 | 4 | 非優先尺寸 |
| M30 | 31 | 56 | 4 | 一般 |
| (M33) | 34 | 60 | 5 | 非優先尺寸 |
| M36 | 37 | 66 | 5 | 一般 |
| (M39) | 42 | 72 | 6 | 非優先尺寸 |
| M42 | 45 | 78 | 8 | 一般 |
| (M45) | 48 | 85 | 8 | 非優先尺寸 |
| M48 | 52 | 92 | 8 | 一般 |
| (M52) | 56 | 98 | 8 | 非優先尺寸 |
| M56 | 62 | 105 | 10 | 一般 |
| (M60) | 66 | 110 | 10 | 非優先尺寸 |
| M64 | 70 | 115 | 10 | 一般 |
ISO 7089:2000 的 ISO 頁面列示為 Published,並記載 2021 年確認、2025 年進入「待修訂」階段。這張尺寸表按現有 2000 版資料整理;工程圖、採購合約或安全關鍵接合應再確認當下採用版次、硬度級別、公差和材料要求。
公制平墊圈尺寸表:ISO 7093-1 大型系列
大型系列在相同公稱螺紋下具有更大的外徑,適合需要較寬支承面的設計,例如長孔、較大的通孔或較軟的接觸材料。注意部分尺寸的大型系列孔徑也不同於一般系列,因此應依完整表格選購,而不是只換一片外徑較大的墊圈。
| 配用螺紋 | 中心孔 d1(mm) | 外徑 d2(mm) | 厚度 h(mm) |
|---|---|---|---|
| M3 | 3.2 | 9 | 0.8 |
| M3.5 | 3.7 | 11 | 0.8 |
| M4 | 4.3 | 12 | 1 |
| M5 | 5.3 | 15 | 1 |
| M6 | 6.4 | 18 | 1.6 |
| M8 | 8.4 | 24 | 2 |
| M10 | 10.5 | 30 | 2.5 |
| M12 | 13 | 37 | 3 |
| M14 | 15 | 44 | 3 |
| M16 | 17 | 50 | 3 |
| M18 | 19 | 56 | 4 |
| M20 | 21 | 60 | 4 |
| M22 | 23 | 66 | 5 |
| M24 | 25 | 72 | 5 |
| M27 | 30 | 85 | 6 |
| M30 | 33 | 92 | 6 |
| M33 | 36 | 105 | 6 |
| M36 | 39 | 110 | 8 |
ISO 7093-1:2000 的尺寸範圍為 M3–M36;其 ISO 頁面列示 2021 年確認、2025 年進入「待修訂」階段。大型墊圈不是強度等級更高的替代品,承壓、板材撕裂、螺栓彎曲和墊圈壓陷仍須按結構計算。
墊圈常見型式完整對照
「墊圈」是一組外形和功能差異很大的零件。名稱相近的款式不一定具相同標準、承載能力或防鬆效果;先確認需要的是支承、調距、密封、彈性補償,還是抗旋轉鎖定。
| 型式 | 外觀/結構 | 主要用途 | 使用限制與核對項目 |
|---|---|---|---|
| 一般平墊圈(normal series) | 薄平圓環,外徑一般 | 分散螺栓頭或螺帽的承壓、保護接觸表面、配一般通孔 | 配合螺栓公稱尺寸和硬度級別;不保證自行防鬆 |
| 大型平墊圈(large/fender series) | 外徑相對大,常用於軟材或較大孔 | 擴大接觸面積,降低局部壓陷、跨長孔或大孔 | 外徑變大不等於允許載荷按面積直接增加;核算接合材料和板厚 |
| 小型/窄型平墊圈 | 外徑比一般系列小 | 頭部周圍空間有限、精密組件或特定產品設計 | 支承面較小;需用指定圖面、標準或料號,不可當作一般墊圈等效替代 |
| 斜面/倒角墊圈 | 一面有斜面、錐面或倒角 | 配合斜面、角鋼或特定座面,使螺帽與承壓面貼合 | 方向和斜角須符合接觸面;一般平墊圈可能造成偏載 |
| 沉頭/杯形墊圈 | 凹座或圓錐沉孔 | 承托沉頭螺絲頭、改善外觀或分散局部壓力 | 頭型角度和外徑要與螺絲相配;錯角度會只在邊緣接觸 |
| 墊片/調整墊圈(shim) | 精密薄片或多片疊層 | 軸向間隙調整、校準或定位 | 需要控制厚度公差、平面度和疊片組合;不是一般承載墊圈的默認替代 |
| 彈簧墊圈/開口鎖緊墊圈 | 單圈斷口、略帶螺旋或彈性形狀 | 傳統輕載固定方式,提供一定彈性或咬合作用 | 防鬆能力受接頭、預緊力和表面影響;振動關鍵用途不可只靠此款,並依工程規格選擇 |
| 外齒/內齒墊圈 | 內側或外緣有放射齒 | 齒端咬入配合面,供特定接地或防轉接合使用 | 會傷害表面、鍍層或薄板;是否可重用及電氣接觸性能依設計核對 |
| 雙面齒形/鋸齒法蘭墊圈 | 多齒分布在內外或法蘭底面 | 在指定表面增加機械咬合,常與法蘭螺絲結合 | 對漆面、軟材和接地路徑可能有影響;不可只因外觀有齒就視為可靠防鬆 |
| 楔形鎖緊墊圈組 | 兩片配對,斜坡面互相接觸、外側有齒 | 利用凸輪斜坡角大於螺紋螺旋角的原理抵抗旋鬆 | 須成對裝、凸輪面相對;依產品資料核對尺寸、表面硬度、預緊力和重用條件 |
| 碟形彈簧墊圈/Belleville | 錐形圓盤 | 提供彈簧力、維持預載或補償一定位移 | 載荷—位移曲線、堆疊方向和可用行程須查型錄;不是普通平墊圈 |
| 波形彈簧墊圈 | 圓環呈一個或多個波峰 | 小行程軸向彈性預載、補償公差或降低鬆動間隙 | 可提供的力和行程依截面、材料、波形而異;不應超過允許壓縮量 |
| 止動片/折舌墊圈(tab/lock washer) | 有可折彎舌片或耳部 | 折片抵住螺帽平面或零件,機械限制旋轉 | 只能按指定軸、螺帽和折舌方式安裝;拆裝後可能需換新 |
| 密封墊圈/黏結密封墊圈 | 金屬外圈結合彈性體或有密封唇 | 靜態端面密封,常見於油路、液壓、管件或殼體 | 檢查內外徑、橡膠配方、介質、溫度、壓力和表面狀態;不可按螺紋尺寸單獨選 |
| 軟質密封圈/纖維墊片 | 平面橡膠、纖維、紙材或複合墊 | 端面密封、隔振或保護表面 | 溫度、流體相容、壓縮永久變形和壓力等級依材料規格選 |
| 肩形/絕緣墊圈 | 中央凸肩伸入孔內,部分帶平面墊片 | 螺栓與孔壁絕緣、定位或保護板邊 | 確認肩部長度、孔徑、耐溫、介電和蠕變;不能當金屬承載墊圈計算 |
防鬆墊圈怎麼選
墊圈不會因為「裝了」就自動防鬆。一般平墊圈的主要用途是承壓面分布;開口彈簧墊圈、齒形墊圈、楔形鎖緊墊圈、止動片和碟形彈簧是不同機制,也不能互換。振動、熱循環、塑料或木材蠕變、接觸面塗層、預緊力和維修需求都會改變接頭表現。關鍵接合依設計文件指定防鬆方式,並遵照製造商安裝和重用指引。
墊圈材料、硬度與表面處理
| 材料/處理 | 特性 | 常見限制 | 選配時確認 |
|---|---|---|---|
| 碳鋼/合金鋼 | 可經熱處理取得多種硬度和承壓能力,尺寸供應廣 | 未防護時易鏽;熱處理和鍍層會影響性能與尺寸 | 產品標準、硬度類別(如 HV)、塗鍍層和配用螺栓強度 |
| 鍍鋅鋼/鋅片塗層鋼 | 表面防蝕,常見於一般室內或戶外緊固件 | 腐蝕性能受鍍層厚度、塗裝和環境影響;電鍍高強度零件需評估製程風險 | 塗層規格、鹽霧或環境要求、是否與螺栓/螺帽相容 |
| 不鏽鋼 A2/常見 304 系 | 一般大氣環境耐蝕性較碳鋼佳 | 氯鹽或嚴苛化學環境可能不適用;不鏽鋼墊圈不能只按外觀看硬度 | 具體牌號/組別、機械性能、配對螺栓和咬合風險 |
| 不鏽鋼 A4/常見 316 系 | 含鉬等級常用於較高氯化物耐蝕需求 | 並非在所有酸、溫度或海水條件都不腐蝕;硬度和承載要求仍要查 | 材料證明、介質條件、表面處理和異種金屬接觸 |
| 黃銅/青銅 | 導電、可加工,部分水路或電氣接點採用 | 強度與硬度低於許多鋼墊圈;可能在鋼件附近形成電偶腐蝕 | 合金牌號、接點需求、承載力和介質相容性 |
| 銅 | 延展性好,部分設計以退火銅墊片作一次性壓縮密封 | 重用、刮傷或硬化可能造成密封不良;導電且較軟 | 是否為指定退火狀態、密封面尺寸、介質和更換週期 |
| 鋁 | 輕量,適合部分低載或異種材料設計 | 較軟、受壓可能變形,與其他金屬接觸時需評估電偶腐蝕 | 合金、厚度、承壓面和電化學相容 |
| 彈簧鋼 | 可提供可恢復彈性,常用於碟形、波形或特定止動件 | 表面鏽蝕或過度壓縮會降低功能;熱處理會影響彈力 | 材料、硬度、載荷—位移曲線和使用溫度 |
| 尼龍/工程塑料 | 電氣絕緣、輕量、可保護表面 | 受熱、紫外線、化學品和長期壓縮會影響性能;可能蠕變 | 聚合物牌號、耐溫、耐化學性、介電和承載限制 |
| PTFE 或其他氟塑料 | 化學耐受範圍廣、低摩擦,部分材料適合特殊密封或隔離 | 易冷流/蠕變,承載和保持預緊能力依設計受限 | 確切材料牌號、載荷、溫度、介質、表面和壓縮量 |
| 橡膠/彈性體(NBR、EPDM 等) | 彈性密封、隔振或防刮 | 不同配方對油品、燃料、臭氧、紫外線和溫度的耐受不同 | 聚合物代碼、硬度、截面、介質、壓力與工作溫度 |
材料名稱不能取代完整規格。即使外徑和內孔相同,不同硬度、厚度、塗層或彈性體配方也可能有不同承載、密封與壽命。接地、耐壓、食品接觸或結構用途要使用該用途指定的認證和零件資料。
按接合情境選墊圈
| 接合情境 | 優先核對 | 常見方向 | 不要忽略 |
|---|---|---|---|
| 一般鋼件螺栓、螺帽 | 螺紋公稱尺寸、ISO 系列、硬度與螺栓級別 | ISO 7089 一般平墊圈 | 墊圈硬度不能低到被高強度接合面壓陷;依標準配套 |
| 木板、塑料、薄鋁板 | 孔徑、面積、板厚、局部承壓 | 考慮 ISO 7093-1 大型系列或專用承壓板 | 軟材會蠕變或壓潰;增大墊圈不等於設計完成 |
| 長孔或較大間隙孔 | 大型墊圈覆蓋量和滑移方向 | 大型平墊圈、專用方墊圈或板材承壓片 | 確認墊圈完全覆蓋孔邊並滿足邊距和載荷要求 |
| 嚴重振動或動態載荷 | 載荷、接頭材料、預緊力、驗證方式 | 指定楔形鎖緊、止動機構或經驗證的接合設計 | 不要只加開口彈簧墊圈便宣稱完成防鬆 |
| 油路、管路或殼體端面密封 | 溝槽/平面、壓力、溫度、流體、尺寸 | 指定 O-ring、黏結密封墊圈、銅墊片或纖維墊片 | 管牙種類、端面和密封件須成套;墊圈尺寸不能取代螺紋密封設計 |
| 螺絲需要彈性預載 | 要補償的軸向位移、力值、溫度和安裝空間 | 碟形彈簧或波形墊圈 | 查力—位移曲線,不能只看無載高度或外觀 |
| 螺栓與機殼/面板絕緣 | 孔徑、肩部長度、耐溫、電壓和漏電距離 | 肩形尼龍或工程塑料絕緣墊圈 | 絕緣墊圈也可能承受壓縮;確認蠕變和耐壓資料 |
辨認與下單檢查清單
- 量內孔、外徑、厚度:不要只量外徑;薄墊圈可用卡尺測厚度,避免把兩片重疊誤判成一片。
- 記錄配用螺紋和標準:例如
M8,ISO 7089,一般系列或M8,ISO 7093-1,大型系列;「M8 墊圈」仍未完整指定系列。 - 確認材料和表面處理:碳鋼/不鏽鋼、硬度、鍍鋅或其他塗層,並與螺栓、螺帽和接觸面配套。
- 檢查功能細節:彈簧款看自由高度和載荷資訊;密封款看橡膠牌號和介質;齒形/楔形款看方向、成對要求和重用規定。
- 按圖面核對尺寸公差:若原機械圖指定 DIN、ISO、JIS、ASME 或品牌料號,不用外觀相似的零件直接替換。
螺栓、螺帽和墊圈應視為一組核對:強度等級與配套螺帽見螺栓強度等級對照,六角頭與扳手尺寸見公制螺栓扳手尺寸對照,螺紋規格見公制 M、UNC 與 UNF 螺絲螺紋對照。
參考資料
- ISO 7089:2000:Plain washers — Normal series — Product grade A:ISO 官方頁面列出版次、狀態和生命週期;2021 年確認,2025 年轉入待修訂階段。
- ISO 7093-1:2000:Plain washers — Large series — Part 1: Product grade A:ISO 官方頁面列出版次、狀態和生命週期;2021 年確認,2025 年轉入待修訂階段。
- Westfield Fasteners:ISO 7089 Plain Washers—Normal Series:一般系列尺寸與公差表,說明硬度等級和使用範圍。
- My Local Components:Washer Dimensions Chart:列出 ISO 7089 一般系列 M1.6–M64 和 ISO 7093-1 大型系列 M3–M36 尺寸,並說明標準數值差異。
- Fasten.it:DIN EN ISO 7093-1 Dimensions:大型平墊圈尺寸及 200 HV、300 HV 分類資料。
- Nord-Lock:Wedge-Locking Technology:配對楔形墊圈的凸輪原理、裝配方向和作用機制。
- 螺栓強度等級怎麼看:ISO 898-1 性能級別與頭部標記:螺栓、螺帽和墊圈組合查核。
- 公制螺栓扳手尺寸對照:M 螺紋、六角頭對邊與套筒:公制六角螺栓頭及螺帽工具尺寸。
尺寸表用於識別和初步選配,不取代 ISO 標準全文、機械圖面或結構計算。標準生命週期可能變動;正式設計、採購和安全關鍵用途應確認最新採用版次、產品硬度、材料證明與公差。查核日期:2026-10-06。
切削絲攻底孔:公制、UNC、UNF
預鑽孔尺寸快速換算方法表
| 要換算或計算 | 公式 | 例子 |
|---|---|---|
| 英吋 → mm | 英吋 × 25.4 | 1/4 in × 25.4 = 6.35 mm |
| mm → 英吋 | mm ÷ 25.4 | 5.0 mm ÷ 25.4 ≈ 0.1969 in |
| TPI → 牙距(mm) | 25.4 ÷ TPI | 20 TPI:25.4 ÷ 20 = 1.27 mm |
| 公制切削絲攻底孔(75% 理論牙深) | D − (75 × P ÷ 76.98) | M8 × 1.25:8 − (75 × 1.25 ÷ 76.98) ≈ 6.78 mm |
| Unified 切削絲攻底孔(75% 理論牙深) | D − (75 × 0.01299 ÷ TPI),單位 in | 1/4-20:0.250 − (75 × 0.01299 ÷ 20) ≈ 0.2013 in |
| 常用公制心算法(約 77%) | 公稱直徑 D − 牙距 P | M8 × 1.25:8 − 1.25 = 6.75 mm,通常選 6.8 mm 鑽頭 |
符號:D 是螺紋公稱大徑;P 是公制牙距。公式中的百分比以整數 75 代入,不是小數 0.75。75% 是切削絲攻的常見理論參考值,不是唯一可用牙深;用 D − P 的公制心算法通常會得到約 77% 理論牙深,且再受可買到的標準鑽頭尺寸影響。不同製造商表格會因採用的理論公式、標準鑽頭刻度和取整方式略有不同。
公制 M 粗牙攻牙底孔表
下表逐一列出常見公制粗牙尺寸;底孔是將 75% 理論牙深公式計算後,取至最接近的 0.1 mm 作為查表近似值。若正式圖面或絲攻型錄指定不同底孔,以指定值為準。M6 × 1.0 表示公稱大徑 6 mm、牙距 1.0 mm。
| 螺紋規格 | 牙距 P(mm) | 75% 理論底孔(mm,約) | D − P 心算值(mm) |
|---|---|---|---|
| M1 × 0.25 | 0.25 | 0.76 | 0.75 |
| M1.2 × 0.25 | 0.25 | 0.96 | 0.95 |
| M1.4 × 0.30 | 0.30 | 1.11 | 1.10 |
| M1.6 × 0.35 | 0.35 | 1.26 | 1.25 |
| M1.8 × 0.35 | 0.35 | 1.46 | 1.45 |
| M2 × 0.40 | 0.40 | 1.61 | 1.60 |
| M2.5 × 0.45 | 0.45 | 2.06 | 2.05 |
| M3 × 0.50 | 0.50 | 2.51 | 2.50 |
| M3.5 × 0.60 | 0.60 | 2.91 | 2.90 |
| M4 × 0.70 | 0.70 | 3.32 | 3.30 |
| M4.5 × 0.75 | 0.75 | 3.77 | 3.75 |
| M5 × 0.80 | 0.80 | 4.22 | 4.20 |
| M6 × 1.00 | 1.00 | 5.03 | 5.00 |
| M7 × 1.00 | 1.00 | 6.03 | 6.00 |
| M8 × 1.25 | 1.25 | 6.78 | 6.75 |
| M10 × 1.50 | 1.50 | 8.54 | 8.50 |
| M12 × 1.75 | 1.75 | 10.29 | 10.25 |
| M14 × 2.00 | 2.00 | 12.05 | 12.00 |
| M16 × 2.00 | 2.00 | 14.05 | 14.00 |
| M18 × 2.50 | 2.50 | 15.57 | 15.50 |
| M20 × 2.50 | 2.50 | 17.57 | 17.50 |
| M22 × 2.50 | 2.50 | 19.57 | 19.50 |
| M24 × 3.00 | 3.00 | 21.08 | 21.00 |
表格中的「75% 理論底孔」由公式計算至小數點後兩位,並非每個尺寸都能買到同樣標稱值的鑽頭;M1.8 等小尺寸,0.05 mm 的差異也會明顯改變實際牙深。選用實際鑽頭時,查絲攻製造商表格的標準鑽徑,並考量鑽頭跳動和材料。
Unified 英制小螺絲 UNC/UNF 預鑽表
以下為常見小螺絲尺寸的切削絲攻底孔,英吋小數和毫米由常用鑽頭標稱值換算或按製造商表列。# 表示 number drill 號數;英制系列的牙數 TPI 越高,牙距越小。
若要把 #7、Letter F 這類底孔標記換成十進位英吋或毫米,查鑽頭尺寸完整對照:Number #1–#80、A–Z 字母與毫米換算。
| 螺紋規格 | 系列 | TPI | 製造商表列底孔 | 約當 mm |
|---|---|---|---|---|
| #0-80 | 小螺絲細牙 | 80 | 1.20 mm | 1.20 |
| #1-64 | UNC | 64 | 1.45 mm | 1.45 |
| #1-72 | UNF | 72 | #53(0.0595 in) | 1.51 |
| #2-56 | UNC | 56 | 1.73 mm | 1.73 |
| #2-64 | UNF | 64 | 1.80 mm | 1.80 |
| #3-48 | UNC | 48 | 2.00 mm | 2.00 |
| #3-56 | UNF | 56 | #46(0.0810 in) | 2.06 |
| #4-40 | UNC | 40 | 2.20 mm | 2.20 |
| #4-48 | UNF | 48 | 2.32 mm | 2.32 |
| #5-40 | UNC | 40 | #39(0.0995 in) | 2.53 |
| #5-44 | UNF | 44 | 2.60 mm | 2.60 |
| #6-32 | UNC | 32 | #36(0.1065 in) | 2.71 |
| #6-40 | UNF | 40 | #33(0.1130 in) | 2.87 |
| #8-32 | UNC | 32 | 3.40 mm | 3.40 |
| #8-36 | UNF | 36 | #29(0.1360 in) | 3.45 |
| #10-24 | UNC | 24 | #25(0.1495 in) | 3.80 |
| #10-32 | UNF | 32 | #21(0.1590 in) | 4.04 |
| #12-24 | UNC | 24 | 4.45 mm | 4.45 |
| #12-28 | UNF | 28 | 4.60 mm | 4.60 |
Unified 分數英吋尺寸 UNC/UNF 預鑽表
| 螺紋規格 | 系列 | TPI | 製造商表列底孔 | 約當 mm |
|---|---|---|---|---|
| 1/4-20 | UNC | 20 | #7(0.2010 in) | 5.11 |
| 1/4-28 | UNF | 28 | 5.45 mm | 5.45 |
| 5/16-18 | UNC | 18 | Letter F(0.2570 in) | 6.53 |
| 5/16-24 | UNF | 24 | Letter I(0.2720 in) | 6.91 |
| 3/8-16 | UNC | 16 | 5/16 in(0.3125 in) | 7.94 |
| 3/8-24 | UNF | 24 | 8.50 mm | 8.50 |
| 7/16-14 | UNC | 14 | Letter U(0.3680 in) | 9.35 |
| 7/16-20 | UNF | 20 | 9.95 mm | 9.95 |
| 1/2-13 | UNC | 13 | 27/64 in(0.4219 in) | 10.72 |
| 1/2-20 | UNF | 20 | 11.40 mm | 11.40 |
| 9/16-12 | UNC | 12 | 12.20 mm | 12.20 |
| 9/16-18 | UNF | 18 | 12.90 mm | 12.90 |
| 5/8-11 | UNC | 11 | 13.60 mm | 13.60 |
| 5/8-18 | UNF | 18 | 14.50 mm | 14.50 |
| 3/4-10 | UNC | 10 | 16.50 mm | 16.50 |
| 3/4-16 | UNF | 16 | 17.50 mm | 17.50 |
| 7/8-9 | UNC | 9 | 19.50 mm | 19.50 |
| 7/8-14 | UNF | 14 | 20.40 mm | 20.40 |
| 1-8 | UNC | 8 | 22.25 mm | 22.25 |
| 1-12 | UNF | 12 | 23.30 mm | 23.30 |
75% 牙深是什麼?切削絲攻和成形絲攻不能共用底孔
牙深百分比是指螺紋牙型理論高度被切出的比例,不是螺絲有多少長度旋入。常用底孔表多以 60° 螺紋牙型的理論值和選定牙深計算;約 75% 是常見速查目標。Guhring 的技術資料指出,100% 理論牙深相較 75% 牙深,螺紋強度只約增加 5%,攻牙扭力卻可能達 3 倍;實際結果仍依材料、螺紋公差、有效嚙合長度和受力條件而變。除非設計要求,不要為追求更高百分比自行縮小底孔。
| 絲攻/孔型 | 底孔選擇重點 | 常見誤用 |
|---|---|---|
| 切削絲攻(cut tap) | 依標示牙距、牙深百分比和材料查表;本頁表格屬此類 | 把小孔攻得更深當成一定更強,造成扭力過大或斷攻。 |
| 成形絲攻/無屑絲攻(form / roll tap) | 由絲攻製造商指定更大的底孔;靠材料塑性流動成形,不切出切屑 | 直接沿用切削絲攻尺寸,容易超出扭力或使工件材料裂開。 |
| 通孔攻牙 | 底孔鑽穿工件,另確認絲攻導牙長度、排屑方向與出口毛邊 | 忘了通孔出口去毛邊,或讓絲攻行程不足。 |
| 盲孔攻牙 | 底孔深度需比目標有效螺紋深度多出鑽尖錐度、絲攻導牙和容屑空間 | 只按螺栓旋入長度鑽深,絲攻先頂到底而折斷。 |
深度計算不能只看鑽頭直徑:一般麻花鑽鑽尖有錐角,絲攻前端也有不完整牙。盲孔特別要把「完整牙深」、「絲攻倒角長度」和「鑽尖到底深度」分開估算;螺紋孔深規格若標註有效全牙長度,應按刀具型錄和設備行程留量。
下刀前的規格核對表
| 核對項目 | 確認內容 | 忽略後的問題 |
|---|---|---|
| 螺紋完整標示 | 直徑、牙距/TPI、系列(M、UNC、UNF 等)、內螺紋公差等級 | 只知道外徑,卻選錯牙距或公差配合。 |
| 絲攻類型 | 切削、螺旋槽、先端槽、成形,以及加工材料 | 底孔尺寸、排屑方式、潤滑和可用孔型不同。 |
| 底孔直徑 | 以實際鑽頭測徑或絲攻廠牌表確認 | 標稱尺寸不一定等於鑽頭實測,磨耗或跳動會改變孔徑。 |
| 孔深 | 通孔或盲孔、有效全牙長度、鑽尖留量 | 盲孔可能頂底、殘屑卡住或全牙長不足。 |
| 工件材料 | 鋁、鋼、不鏽鋼、塑膠等材料與硬度 | 相同絲攻尺寸的切削負荷、潤滑和成形能力不同。 |
| 驗收方式 | 螺紋塞規、螺栓配合、圖面公差和量產抽驗頻率 | 「螺絲鎖得進去」不等於螺紋符合公差或承載要求。 |
英吋分數完整轉毫米刻度,可參閱英吋分數換算毫米:六十四分之一吋完整刻度表。螺絲頭的起子槽型與批頭辨認則見螺絲起子頭型完整對照。
參考資料
- Guhring:Tap Drill Sizes 技術資料:同表比較切削絲攻與成形絲攻的 55%、65%、75% 理論牙深底孔,附各尺寸鑽頭值和計算公式;並說明鑽孔跳動會影響實際牙深。
- Guhring:Tap Drill Calculator:可輸入螺紋和牙深百分比計算底孔;其說明比較 75% 與 100% 理論牙深所需的強度和攻牙扭力。
- North American Tool:Engineering Data:提供不同牙深百分比和底孔計算方法,另列成形絲攻的底孔設計資訊。
- ISO 261:公制螺紋直徑與牙距系列:核對公制一般用途螺紋尺寸系列;使用時仍須查特定細牙/特殊牙距。
- ASME B1.1:Unified Inch Screw Threads:Unified 英制螺紋的牙型、尺寸系列、等級與公差標準。
表內公制粗牙底孔依 75% 理論牙深公式計算,再取到 0.1 mm;英制常用底孔依 Guhring 公開表列的切削絲攻 75% 欄。不同製造商可能選用相鄰鑽頭尺寸;加工前應核對實際絲攻、材料、孔深和公差。本文不替代工程圖、標準全文或製程驗證。查核日期:2026-10-05。
木螺絲:Gauge、長度、導孔與材質
快速換算方法表
| 要換算或判讀 | 公式/方法 | 例子 | 注意事項 |
|---|---|---|---|
| 英吋 → 毫米 | in × 25.4 = mm | 1-1/2 in × 25.4 = 38.1 mm | 螺絲長度和鑽頭直徑常用英吋 |
| 毫米 → 英吋 | mm ÷ 25.4 = in | 38.1 mm ÷ 25.4 = 1.5 in | 1 in = 25.4 mm,為精確換算 |
| 螺絲 Gauge → 公稱直徑 | 0.060 + (0.013 × Gauge) = in | #8:0.060 + 0.013×8 = 0.164 in | 查表尺寸優先於自行用公式重算,並留意不是所有號數都常備庫存 |
| 鑽頭英吋分數 → 毫米 | 分子 ÷ 分母 × 25.4 | 7/64 in = 1.59 mm | 導孔依實際螺絲、木材和廠商資料選擇 |
| 螺絲長度 | 從頭部承靠面量至尖端 | 平頭量到頭頂;盤頭從頭下量 | 頭型不同,起算位置不同 |
傳統英制木螺絲 Gauge #0–#24 完整直徑表
這是英制傳統木螺絲的公稱外牙直徑對照,不是桿部直徑、牙底直徑、螺絲頭直徑或導孔尺寸。標準表列有 #0 到 #24 的 nominal size,但 ASME 提醒尺寸資料不代表每一種型式及號數都有現貨生產。
| Gauge | 公稱外徑(in) | 公稱外徑(mm) | Gauge | 公稱外徑(in) | 公稱外徑(mm) | Gauge | 公稱外徑(in) | 公稱外徑(mm) |
|---|---|---|---|---|---|---|---|---|
| #0 | 0.060 | 1.52 | #9 | 0.177 | 4.50 | #18 | 0.294 | 7.47 |
| #1 | 0.073 | 1.85 | #10 | 0.190 | 4.83 | #19 | 0.307 | 7.80 |
| #2 | 0.086 | 2.18 | #11 | 0.203 | 5.16 | #20 | 0.320 | 8.13 |
| #3 | 0.099 | 2.51 | #12 | 0.216 | 5.49 | #21 | 0.333 | 8.46 |
| #4 | 0.112 | 2.84 | #13 | 0.229 | 5.82 | #22 | 0.346 | 8.79 |
| #5 | 0.125 | 3.18 | #14 | 0.242 | 6.15 | #23 | 0.359 | 9.12 |
| #6 | 0.138 | 3.51 | #15 | 0.255 | 6.48 | #24 | 0.372 | 9.45 |
| #7 | 0.151 | 3.84 | #16 | 0.268 | 6.81 | |||
| #8 | 0.164 | 4.17 | #17 | 0.281 | 7.14 |
例如 #10 × 2 in 表示傳統木螺絲 Gauge #10,公稱外牙直徑約 0.190 in(4.83 mm),長度 2 in(50.8 mm)。現代結構螺絲和部分生產型螺絲,即使標 #10,其實際桿徑、牙底與牙型仍以該產品規格書為準。
長度 1/4–4 英吋逐 1/4 英吋換算
下表是長度單位換算表,不表示所有 Gauge、頭型或螺絲種類都販售表列的每一個長度。實際常備尺寸以製造商型錄為準。
| 長度(in) | 換算長度(mm) | 長度(in) | 換算長度(mm) | 長度(in) | 換算長度(mm) | 長度(in) | 換算長度(mm) |
|---|---|---|---|---|---|---|---|
| 1/4 | 6.35 | 1-1/4 | 31.75 | 2-1/4 | 57.15 | 3-1/4 | 82.55 |
| 1/2 | 12.70 | 1-1/2 | 38.10 | 2-1/2 | 63.50 | 3-1/2 | 88.90 |
| 3/4 | 19.05 | 1-3/4 | 44.45 | 2-3/4 | 69.85 | 3-3/4 | 95.25 |
| 1 | 25.40 | 2 | 50.80 | 3 | 76.20 | 4 | 101.60 |
更精確長度用 in × 25.4 = mm 換算;例如 2-3/8 in = 2.375 × 25.4 = 60.325 mm,約 60.33 mm。英吋分數先轉成小數或分子除以分母再換算。
木螺絲長度怎麼量
美國傳統木螺絲尺寸說明以頭部承靠面到尖端為長度基準。實際看商品時,需按頭型找正確承靠面;不要一律從螺絲頭最高點量到尖端。
| 頭型 | 長度起算點 | 常見用途/外觀 |
|---|---|---|
| 平頭/沉頭(flat) | 從頭頂平面量到尖端 | 頭部可沉入預先加工的沉孔,表面可做平齊 |
| 橢圓頭(oval) | 從頭部承靠面量到尖端 | 頭部下半部沉入,頂面仍略凸起 |
| 圓頭(round) | 從頭下承靠面量到尖端 | 頭部明顯凸出,常用於外觀可見的固定 |
| 盤頭/圓柱頭(pan) | 從頭下承靠面量到尖端 | 頭部較扁寬,通常留在表面,不以頭頂算入長度 |
| 墊圈頭/華司頭(washer) | 從頭下承靠面量到尖端 | 頭部承壓面較大;具體型式和標示依產品型錄 |
| 蟲頭/Bugle | 從頭下承靠面量到尖端 | 常見於石膏板或部分甲板螺絲;不是所有傳統木螺絲頭型規格的一部分 |
使用時確認螺絲長度能穿過上層材料並在底材內形成所需咬合長度,同時避免尖端穿出或碰到背面物件。承重結構連接不能單憑螺絲 Gauge 和長度表設計,須按結構螺絲認證資料、木材種類、載荷方向與施工規範選型。
導孔、桿孔與沉孔的用途
| 孔型 | 目的 | 常見做法 | 易混淆處 |
|---|---|---|---|
| 導孔(pilot hole) | 讓螺紋進入底材,降低木材劈裂與螺絲折斷機會 | 傳統木螺絲先鑽小孔,硬木或靠近木板端部時尤其要依螺絲廠商建議 | 導孔應配牙底/木材型態,不是用螺絲公稱外徑直接照鑽 |
| 桿孔/間隙孔(shank / clearance hole) | 讓上層工件可沿無牙桿部滑動,使螺紋主要咬住底層工件 | 部分傳統全長錐牙木螺絲會另需較大的上層孔;短孔或現代縮桿設計不同 | 不等於底層的導孔 |
| 沉孔/沉頭座(countersink) | 讓平頭或橢圓頭螺絲頭進入材料,控制表面高度 | 依螺絲頭直徑和角度選沉頭刀,先試鑽廢料 | 孔徑依頭型,不是依螺絲 Gauge 一對一決定 |
| 沉孔/埋頭槽(counterbore) | 為圓頭、盤頭或墊圈頭留出頭部空間 | 依頭部最大直徑與預期埋入深度選擇 | 不應為了讓錯誤頭型齊平而過度挖深 |
傳統木螺絲直孔導孔起始參考
以下是 McFeely’s 對傳統木螺絲的直孔鑽頭建議(inches)。它是廠商起始表,不是每款現代木工、甲板或結構螺絲的通用標準。硬木、軟木、桿部結構、長度及靠近邊緣的程度都會改變選孔;優先照螺絲本身的安裝指南,或用同材廢料先試鎖。
| 傳統木螺絲 Gauge | 硬木導孔(in) | 軟木導孔(in) | 桿孔/間隙孔(in) |
|---|---|---|---|
| #2 | 1/16 | 1/16 | 3/32 |
| #3 | 5/64 | 1/16 | 7/64 |
| #4 | 5/64 | 1/16 | 7/64 |
| #5 | 3/32 | 5/64 | 1/8 |
| #6 | 7/64 | 3/32 | 9/64 |
| #7 | 7/64 | 3/32 | 5/32 |
| #8 | 1/8 | 7/64 | 11/64 |
| #9 | 9/64 | 1/8 | 3/16 |
| #10 | 9/64 | 1/8 | 13/64 |
| #12 | 5/32 | 9/64 | 7/32 |
| #14 | 11/64 | 5/32 | 1/4 |
| #16 | 3/16 | 11/64 | 9/32 |
| #18 | 7/32 | 13/64 | 5/16 |
表中故意沒有 #0、#1、#11、#13、#15、#17 及更大號數的導孔建議,因該廠商這張傳統木螺絲導孔表未列這些尺寸;不要自行由相鄰一列外推。若使用無牙上層孔,確認螺絲桿部是否真的有光桿;現代縮桿或全牙螺絲的鑽孔設計不同。
若要把表中的鑽頭英吋分數換成編號鑽頭或毫米,查鑽頭尺寸完整對照:Number #1–#80、A–Z 字母與毫米換算。
頭型與起子驅動槽對照
| 驅動槽 | 常見名稱 | 配合工具 | 使用提醒 |
|---|---|---|---|
| 一字槽 | Slotted | 一字起子 | 槽寬與起子片厚度要貼合,偏斜時較容易滑出 |
| 十字槽 | Phillips/PH | 十字起子 | PH 號數要配合螺絲頭;不能只因外形像就用 Pozidriv 起子 |
| 米字槽 | Pozidriv/PZ | PZ 起子 | 槽內有額外細肋;與 PH 混用可能咬合不良 |
| 方孔 | Square/Robertson | 方形起子頭 | 常見木工與甲板螺絲;依螺絲指定的 #1、#2、#3 等尺寸配套 |
| 六瓣星形 | Torx/內梅花 | Torx 起子頭 | T 號需符合螺絲頭規格;不要用尺寸相近的六角頭代替 |
| 六角外頭 | Hex washer head 等 | 套筒或六角套筒 | 以外六角對邊尺寸選套筒,不使用 Gauge 號數推算 |
驅動槽號數不等於木螺絲 Gauge,例如 PH2 或 #2 方孔不是「#2 木螺絲」。起子頭分類與符號詳見螺絲起子頭型對照:PH、PZ、Torx、內六角與特殊槽型。
常見材質與表面處理
| 材質/表面處理 | 常見特性 | 適用考量 | 下單前確認 |
|---|---|---|---|
| 碳鋼鍍鋅 | 常見通用室內五金;鋅鍍層提供表面防護 | 潮濕、室外、鹽害或防腐木可能不適用一般薄鍍層 | 鍍層規格、使用環境限制及產品核准用途 |
| 熱浸鍍鋅 | 鋅層通常較厚,部分戶外固定件採用 | 與不鏽鋼連接件混用可能造成異種金屬腐蝕問題 | 是否明確標為 hot-dip galvanized、適配的連接件及處理木材 |
| 不鏽鋼 Type 304/305 | 常用於濕潤或具腐蝕風險環境的五金選項 | 腐蝕耐受度仍依環境、合金和接觸材料而異 | 螺絲牌號、配套連接件、處理木材製造商要求 |
| 不鏽鋼 Type 316 | 含鉬,廠商資料指出其在含氯環境的抗點蝕能力高於常見 304 類 | 常用於較高氯鹽暴露考量;並非不受任何化學環境影響 | 確認螺絲和連接件型號及允許載荷 |
| 矽青銅/銅合金 | 用於特定木工、船用或腐蝕環境產品 | 成分、強度和適用木材依型號而異 | 螺絲材質證明、木材處理劑相容性與設計載荷 |
| 黑色氧化/黑色表面處理 | 提供外觀色澤,可能是多種底材和工法 | 黑色外觀不代表不鏽鋼,也不表示適合戶外 | 底材、表面處理、耐蝕等級和保養方式 |
| 專用防腐塗層 | 品牌各自配方與測試,部分適用戶外或防腐木 | 不同塗層不能只按顏色或商品類別互換 | 產品代碼、核准木材處理劑、環境類別和安裝說明 |
防腐木中的銅系處理劑及潮濕、鹽分環境會改變螺絲腐蝕風險。Simpson Strong-Tie 指出必須依防腐木處理劑、暴露程度及配套連接件選擇適用塗層或不鏽鋼緊固件;鍍鋅與不鏽鋼零件不應隨意混搭。結構固定請遵守木材處理廠商、螺絲和連接件製造商的適配表,不能依本表單獨作承重設計。
傳統木螺絲與現代木工/結構螺絲區別
| 比較項目 | 傳統英制木螺絲 | 現代木工/甲板/結構螺絲 |
|---|---|---|
| 尺寸標法 | 常以 Gauge #0–#24 加英吋長度標示 | 常以 Gauge、毫米公稱直徑或產品代號標示,依品牌而異 |
| 桿部與牙徑 | 傳統設計可能採錐形桿與沿長度變化的牙型 | 常見直桿、縮桿、特殊牙或切削槽,因型號而不同 |
| 導孔 | 常按木材硬度分開選擇桿孔及導孔 | 依型號安裝說明;有些可直接安裝,有些在硬木或近邊處仍須預鑽 |
| 荷重資料 | 一般五金規格不等於結構連接額定值 | 結構型號需查評估報告、載重表、基材和施工要求 |
| 可替換性 | 依頭型、長度、牙型和材質確認 | 不可僅憑同 Gauge 或外觀相近互換 |
來源與使用限制
- ASME B18.6.1:Wood Screws (Inch Series):現行標準頁說明其涵蓋英制木螺絲的型式和尺寸資料,也提醒標準列出的尺寸不代表每種商品都常備生產。
- U.S. Department of Commerce:Report of the National Screw Thread Commission:歷史英制木螺絲尺寸表、頭部尺寸與長度量法參考;購買時以現行產品型錄為準。
- NIST:SI Units—Length:1 in 精確等於 25.4 mm。
- McFeely’s:Drilling Chart for Screw Sizes:該廠商列出的傳統木螺絲硬木/軟木直孔與桿孔建議;此表不能直接套用到所有現代木工螺絲。
- Simpson Strong-Tie:防腐木螺絲與連接件材質指引:依防腐木處理劑、環境暴露和連接件配套選擇鍍層或不鏽鋼等緊固件的說明。
- Woodcraft:螺絲長度與 Gauge 判讀:常見頭型的長度起算位置示意和 Gauge 讀法。
本文是傳統英制木螺絲辨讀和初步選孔參考,不含所有品牌現代木工螺絲、專用甲板螺絲或結構螺絲的設計資料。承重、戶外、海岸或防腐木工程,須按所在地規範和確切螺絲型號的評估資料選用。查核日期:2026-10-06。
安裝與採購前最後核對
| 核對順序 | 要確認 | 常見錯誤 |
|---|---|---|
| 1 | 螺紋系統、直徑、牙距或 TPI、公差級別 | 只按外徑相近就混鎖公制與英制螺紋 |
| 2 | 螺絲頭形、驅動槽、批頭尺寸及工具對邊 | 把 PH 和 PZ、英制和公制工具、頭部對邊和螺紋直徑混為一談 |
| 3 | 螺絲/螺栓長度的量法、有效咬合長度和材料厚度 | 平頭、盤頭一律從相同位置量,或只看總長而忽略承靠面 |
| 4 | 螺栓性能級別、螺帽級別、墊圈材料及塗層 | 只挑同數字級別,或將薄型螺帽當成一般承載螺帽 |
| 5 | 是否需預鑽、通孔或盲孔、切削或成形攻牙 | 使用錯誤底孔,或盲孔深度不足導致絲攻頂底 |
| 6 | 使用環境、載荷、鎖緊程序、重用規定與產品標準 | 將一般尺寸對照表當成載重、扭力或結構設計依據 |
維修既有組件時,先讀零件上的標記和原廠手冊;標記不清時,量測螺紋和頭部並用相應量規確認。若是承重或安全關鍵連接,不用外觀相近件自行替代。