廚刀怎麼磨:磨刀石目數、磨刀棒、磨刀器與刃角對照
廚刀變鈍時,先分辨需要的是「修整刃口」還是「磨出新刃」。磨刀棒通常用來日常修整,磨刀石、手動磨刀器和電動磨刀器會研磨掉少量鋼材,重建刃口。挑工具前先確認刀具是一般雙面刃、單面刃、鋸齒刃或陶瓷刀,再看原廠建議的刃角和磨法。磨刀角度沒有適用所有刀具的單一數字,磨石目數也不能跨標準只按數字互換。
磨刀工具怎麼選:快速比較表
| 工具 | 主要用途 | 適合誰/哪種刀 | 限制與注意事項 |
|---|---|---|---|
| 陶瓷或細目修整棒 | 日常校整輕微偏移的刃口;依表面粗細也可能帶少量磨削 | 有平刃、會穩定控制角度的使用者 | 依刃材硬度選棒;不適合嚴重缺口或已磨圓的刃口 |
| 粗紋鋼製磨刀棒 | 較積極地修整,也會磨除材料 | 適合原廠允許使用此類磨刀棒的刀具 | 溝紋粗細和硬度差別大;不應對硬脆或薄刃刀具猛壓 |
| 雙面水磨石/油石 | 可選粗磨、修刃、精磨;手動控制刃角 | 願意練習並想掌握研磨狀態的人 | 要依石材說明浸水或乾用;石面不平會影響角度與接觸 |
| 金剛石磨刀板/磨石 | 較快去除材料,可用於較硬鋼材或修平磨石 | 需快速修刃、磨石整平或處理較硬材料的人 | 磨削速度快,過度用力會加速耗材及刀刃磨耗;粗細標示需看所用標準 |
| 導角手動磨刀器 | 以固定槽角引導刃口研磨 | 想簡化角度控制的家用使用者 | 槽內磨料和角度通常固定;可能不適合單面刃、特殊刃角或鋸齒刃 |
| 電動磨刀器 | 以導槽與電動磨輪快速修磨 | 使用頻率高、希望減少手動技巧者 | 確認槽位是否符合刀刃結構;持續研磨會移除鋼材,不能只來回磨很多次 |
| 皮革磨刀帶/拋光帶 | 研磨後移除毛刺並作刃口精整 | 已有磨刀基礎者 | 容易改變刃口角度或磨圓刀尖;不是替代粗磨的工具 |
| 專業磨刀服務 | 修復缺口、變形或特殊刀型,或處理使用者不熟悉的刃口 | 陶瓷、鋸齒、單面刃、昂貴刀具或嚴重損傷 | 送修時告知刀具型號、左/右手單面刃及想保留的刃角 |
「磨刀棒」的名稱容易混淆:鋼棒、陶瓷棒、金剛石塗層棒的磨料和作用不同。買之前看產品寫的是 honing/修整、sharpening/研磨,還是兩者皆可;不要只看外形判斷。
磨石目數怎麼選
下表是家用廚刀磨石常見的用途分段,作為選購和排磨順序的速查,不是各國磨料粒徑標準的互換表。數字越大通常代表標示較細,但磨削速度還受磨料種類、粒徑分布、結合劑、磨石硬度和使用方式影響。
| 商品常見目數標示 | 一般用途 | 適合狀態 | 使用提醒 |
|---|---|---|---|
| 約 120–400 | 粗磨、重建已嚴重磨損的刃口、處理小缺口 | 刀刃非常鈍、需要較多材料移除 | 去料快,控制壓力與角度;大缺口、裂損交給專業人員 |
| 約 500–800 | 較快修刃和建立基本刃線 | 刀刃明顯變鈍,但沒有嚴重損傷 | 新手先確認能否穩定維持刃角,避免在一側磨出過多金屬 |
| 約 1,000 | 一般家用主磨、恢復可用刃口 | 定期保養、日常平刃變鈍 | 常見的單石起點;磨完以安全方式確認刃口狀態 |
| 約 2,000–3,000 | 中細磨、細化刃口 | 1,000 目後想讓切感更平順 | 依食材和刀型決定是否需要;不是每次都要磨到更細 |
| 約 4,000–6,000 | 精磨、降低粗磨痕跡 | 切片、細切需求,且刃口仍能穩定保養 | 精磨會改變刃口咬合感,不一定更適合所有廚刀和食材 |
| 約 8,000–12,000 以上 | 高精度拋光或特定刀型精磨 | 有磨刀經驗、追求細緻刃面的人 | 多數家庭不需要;更細的標示不代表更適合切番茄、南瓜或日常備料 |
若只想維持一般家用平刃,通常不必購入一整排目數;一塊中等目數石和適合刀具的修整方式已能處理許多日常磨耗。品牌可能採用 JIS、FEPA、ANSI/CAMI 或自家標示;不要把砂紙的 P 目數、磨輪的 F 目數和廚刀磨石的 # 目數直接當成相同粒度。JIS R 6001 分不同粒度範圍,FEPA 也依磨料產品區分規格;購買時先認明標準與用途,跨品牌只用標稱數字估粗細不夠可靠。
刃角與角度換算表
規格或教學可能指「每一側角度」,也可能指兩側合起來的總刃角。對稱雙面刃通常可用 總刃角 ≈ 每側角度 × 2 作幾何理解;但實際刃面可能不對稱或有微刃,因此以原廠定義為準。
| 標示的角度 | 若指每側角度,對稱雙面刃總角度約 | 怎麼理解 |
|---|---|---|
| 每側 10° | 20° | 較小刃角;需依刀材、刃口設計與用途維護,不能只因角度小就判定較好 |
| 每側 14° | 28° | 部分品牌或刀款採用的每側研磨角度例 |
| 每側 15° | 30° | 常見細刃角度例;仍須看機型和鋼材 |
| 每側 20° | 40° | 常見西式家用刀維護角度例之一 |
| 總角度 30° | 每側約 15° | 有些產品以兩側合計角度標示,勿誤解成每側 30° |
| 總角度 40° | 每側約 20° | 同上;角度名稱需核對原廠圖例或說明 |
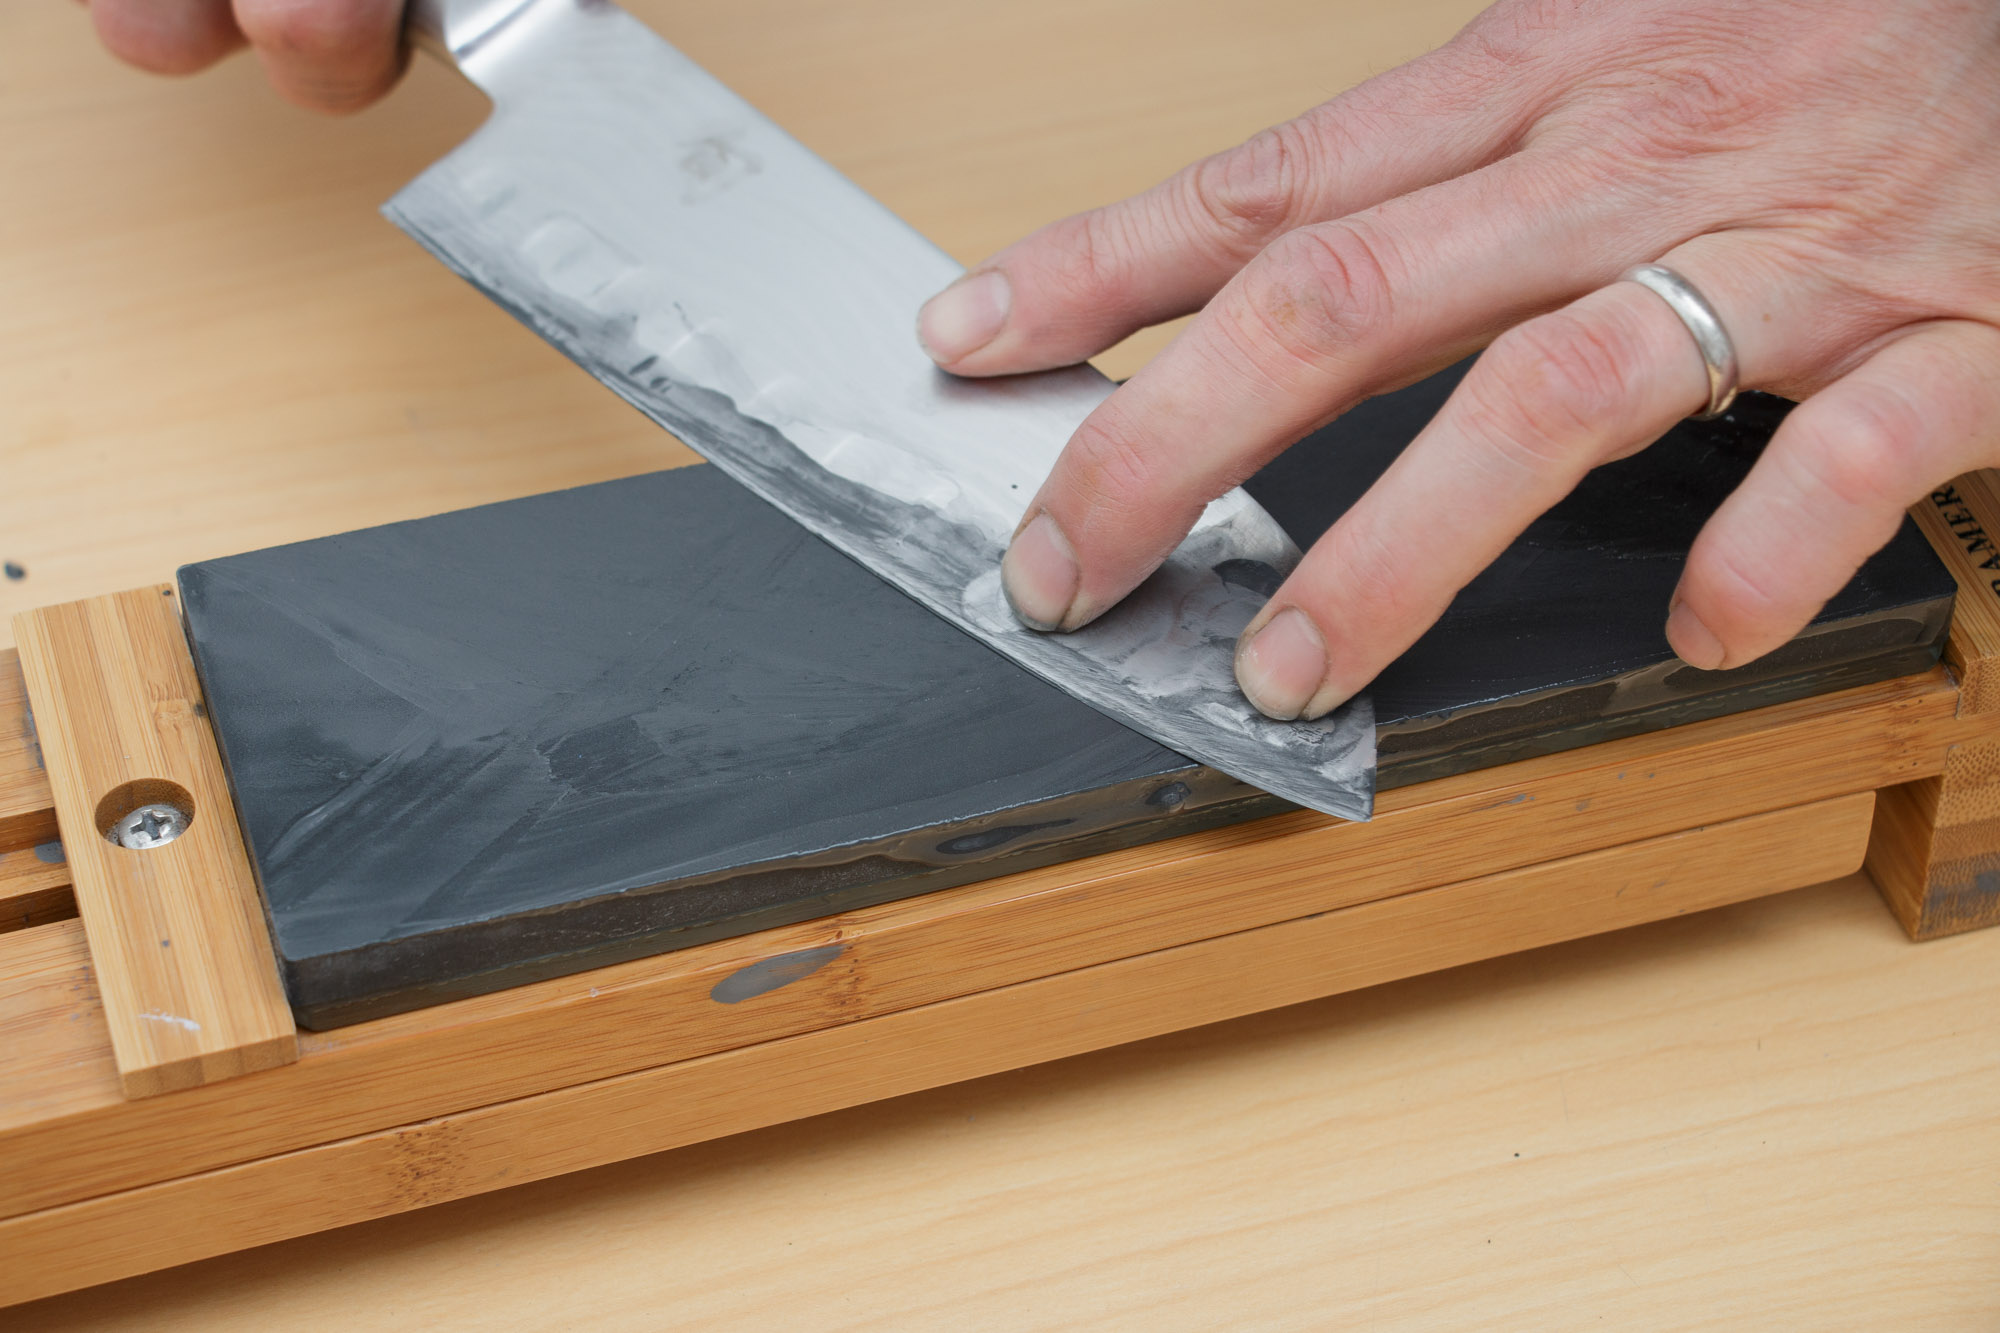
以磨刀石研磨廚刀的實拍示例。照片:Didriks,CC BY 2.0。
角度對照是幾何換算,不代表你應把現有刀刃改成表中某個角度。WÜSTHOF 對不同刀款提供不同角度建議;Victorinox 的部分家用刀指南則示範約 20° 的修磨角度。這些是各品牌對其產品的說明範例,不是全世界所有廚刀的共同標準。
依刀刃種類選磨法
| 刀刃種類 | 可先選的處理方式 | 不宜直接套用的做法 |
|---|---|---|
| 一般雙面刃主廚刀、三德刀 | 依原廠角度用磨石、相容的手動/電動磨刀器或適合的修整棒 | 不按原刃角重磨,或用固定角槽硬改刃口 |
| 單面刃(部分日式刀) | 按刀款說明處理主刃與背面;不熟悉時找專業磨刀 | 按雙面刀兩側平均磨,或磨掉背面平面結構 |
| 鋸齒刃、波浪刃 | 使用匹配齒谷尺寸的圓錐磨具,或交由專業服務 | 用平面磨石磨平整排齒谷,可能破壞鋸齒輪廓 |
| 陶瓷刀 | 確認原廠是否提供相容金剛石磨具或維修服務 | 用普通鋼棒或一般磨刀石,或扭動、彎折刀身 |
| 塗層、裝飾層或特殊複合刃 | 先依原廠保養說明確認可磨部位和工具 | 磨穿塗層、使用電動磨輪長時間加熱或自行改幾何 |
| 有缺口、刃線彎曲或刀尖損傷 | 由具相應刀型經驗的磨刀服務評估 | 用很粗磨料快速磨掉大量鋼材,或徒手修磨大型破損 |
麵包刀、番茄刀等鋸齒刃需要逐齒匹配的磨具,工具不合時送專業服務往往更穩妥;刀型用途可對照廚房刀具種類、尺寸與材質。
磨之前和磨完後的快速檢查
| 時點 | 檢查項目 | 建議做法 |
|---|---|---|
| 磨之前 | 刃口型式和左右手 | 看刀身是否單面刃、有無鋸齒或塗層,查型號說明 |
| 磨之前 | 磨石使用條件 | 依產品說明判斷要浸水、潤濕、用油或乾用;不同磨石不可一概而論 |
| 磨之前 | 工作檯穩定 | 在防滑、平穩的檯面固定磨石;保持手指離開刃口行進路線 |
| 磨的過程 | 壓力與熱 | 以可控制的輕壓短行程操作;電動磨刀器依原廠次數與槽位,不長時間停留 |
| 磨完之後 | 金屬屑和磨料 | 清潔刀刃、磨具及工作面;避免金屬屑留在食材準備區 |
| 磨完之後 | 刃口與刀身 | 依刀具說明清洗、擦乾,再收回刀架或護套;不要用手指滑摸刃口測試 |
| 不確定時 | 刀價值、缺口或特殊結構 | 停止研磨,交由原廠或熟悉該結構的專業磨刀人員處理 |
不要用手指沿刀刃摸銳利度。若要確認,可用適合的方法切軟熟番茄或切紙,刀和材料固定好、切割方向遠離手指;檢查時刀刃始終朝向安全方向。磨刀涉及鋒利刀具與金屬碎屑,依工具安全說明操作。
常見問題
多久磨一次? 沒有固定日數。使用頻率、食材硬度、砧板材質、清潔和收納都會影響磨耗。切食材需要明顯加力、刀刃容易滑開或切口被壓扁時,再評估修整或磨刀;以實際刀況為準。
磨刀棒能取代磨刀石嗎? 不能一概而論。修整棒適合部分日常輕微磨耗;刃口已變鈍、磨圓或有缺口時,通常需要研磨重建刃線。各種磨刀棒的材料和磨削程度不同,按刀具相容性選。
目數越高越好嗎? 不一定。粗磨負責較快去料,中等目數可建立日常刃口,更細的石頭作精磨;家庭用途未必需要高目數。刀型、鋼材、磨料、角度和磨石標準都會改變結果。
所有刀都用 15° 或 20° 嗎? 不是。原廠刃角、每側/總角定義、刀材和刀型各有差異。先查手冊;若資料不明,避免一次大幅改角度。
參考資料與適用範圍
- Victorinox:How to Sharpen Your Kitchen Knife:區分修整與研磨,說明品牌磨刀工具和操作安全。
- WÜSTHOF:How to Sharpen Your WÜSTHOF Knives:說明不同刀款與磨刀工具,示範其產品的角度建議。
- 日本規格協會:JIS R 6001-2:2017:磨料微粉粒度規格及適用範圍。
- FEPA:Abrasive Grains:說明磨料粒度會使用 FEPA、ANSI、JIS 等不同標準。
- SHAPTON:Fine Stone 及 FAQ:品牌磨石目數的逐級使用範例和推薦石材。
- Wikimedia Commons:Whetstone Knife Sharpening, 2015-(01).jpg:Didriks 攝影,採 CC BY 2.0 授權,未修改。

本文提供一般直刃家用廚刀的工具比較和目數用途概覽,不是所有刀款的通用磨刃角度表。品牌和鋼材不同,請以刀具與磨具原廠說明為優先;特殊刀型、缺口、裂損或昂貴刀具可交由專業人員處理。查核日期:2026-10-07。
資料記錄